
Dịch vụ sửa chữa spindle A06B-6088-H230#H500 lỗi 12 tại Vĩnh Phúc của IGBT chuyên xử lý nhanh các sự cố trục chính gây dừng máy CNC, đặc biệt trong môi trường sản xuất liên tục. Lỗi 12 trên spindle Fanuc thường liên quan đến quá áp DC bus, bất thường mạch nguồn, lỗi điều khiển hoặc ảnh hưởng từ hệ thống điện bên ngoài – nếu không xác định đúng nguyên nhân gốc rất dễ dẫn đến sửa không triệt để hoặc tái lỗi.
Tại IGBT, quy trình sửa chữa được triển khai theo hướng chẩn đoán chính xác – xử lý tận gốc. Kỹ thuật viên tiến hành kiểm tra toàn diện từ nguồn cấp đầu vào, đo điện áp DC bus, đánh giá tình trạng tụ lọc, diode chỉnh lưu, IGBT và mạch driver điều khiển. Đồng thời, các yếu tố bên ngoài như motor trục chính, dây cáp, hệ thống tiếp địa và chất lượng nguồn điện cũng được kiểm tra kỹ lưỡng nhằm loại trừ nguyên nhân gây lỗi từ tải hoặc môi trường vận hành.
Với kinh nghiệm thực tế sửa spindle Fanuc, IGBT đã xử lý thành công nhiều ca lỗi 12 phức tạp tại các khu công nghiệp Vĩnh Phúc, kể cả những thiết bị đã qua nhiều đơn vị sửa chữa nhưng vẫn lỗi lặp lại. Điểm khác biệt là không chỉ sửa cho hết lỗi mà còn đảm bảo thiết bị vận hành ổn định lâu dài khi đưa trở lại sản xuất.
Sau sửa chữa, spindle được kiểm tra nghiêm ngặt: chạy không tải, test tải bằng hệ thống giả lập, đo kiểm đầy đủ thông số vận hành và theo dõi ổn định trước khi bàn giao.
Tổng quan spindle FANUC A06B-6088-H230#H500 trong hệ thống máy CNC
Spindle FANUC A06B-6088-H230#H500 là một trong những dòng spindle công suất lớn được sử dụng phổ biến trong các máy CNC công nghiệp như trung tâm gia công, máy phay tốc độ cao và hệ thống gia công chính xác. Đây là bộ phận đóng vai trò trực tiếp tạo chuyển động quay cho dao cắt, quyết định đến tốc độ gia công, độ ổn định khi cắt và chất lượng bề mặt sản phẩm.
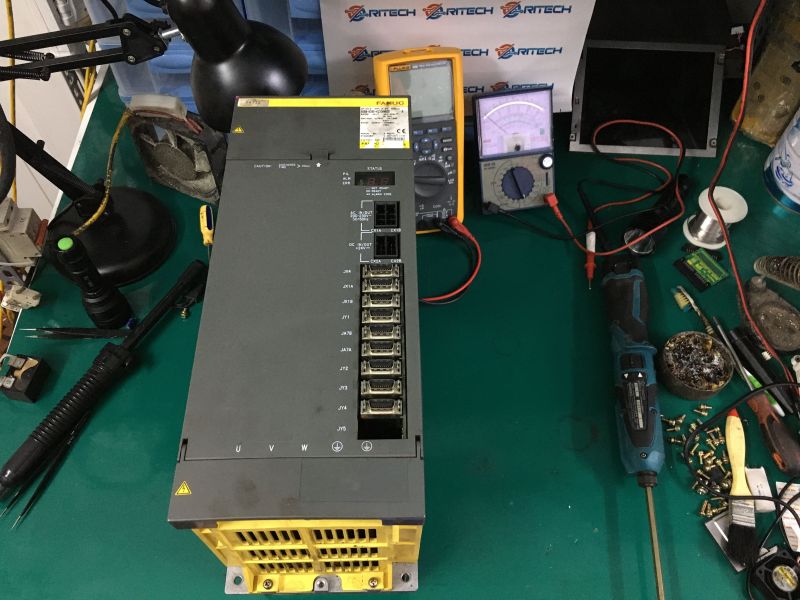
Trong cấu trúc máy CNC, spindle không hoạt động độc lập mà nằm trong một hệ thống điều khiển khép kín gồm driver spindle – motor – cảm biến tốc độ – hệ điều khiển CNC. Khi CNC gửi lệnh tốc độ, driver sẽ điều khiển motor spindle quay theo đúng giá trị yêu cầu, đồng thời hệ thống cảm biến liên tục phản hồi tốc độ thực tế để đảm bảo độ chính xác trong suốt quá trình vận hành.
Điểm đặc trưng của dòng spindle FANUC là khả năng làm việc ở tốc độ cao, độ ổn định lớn và đáp ứng tải thay đổi liên tục. Điều này giúp máy CNC có thể gia công các chi tiết yêu cầu độ chính xác cao, từ gia công thô đến gia công tinh với chất lượng bề mặt ổn định.
Trong thực tế vận hành công nghiệp, spindle phải làm việc trong môi trường tải nặng, tốc độ thay đổi liên tục và thời gian chạy kéo dài. Vì vậy, các yếu tố như mạch công suất, vòng bi, hệ thống làm mát và tín hiệu phản hồi tốc độ đều đóng vai trò quan trọng trong việc duy trì hiệu suất ổn định của toàn bộ hệ thống.
Vai trò của spindle trong gia công tốc độ cao và độ chính xác bề mặt
Trong máy CNC, spindle là bộ phận tạo chuyển động quay trực tiếp cho dao cắt, vì vậy nó ảnh hưởng gần như toàn bộ đến khả năng gia công, đặc biệt trong các ứng dụng tốc độ cao và yêu cầu độ chính xác bề mặt lớn.
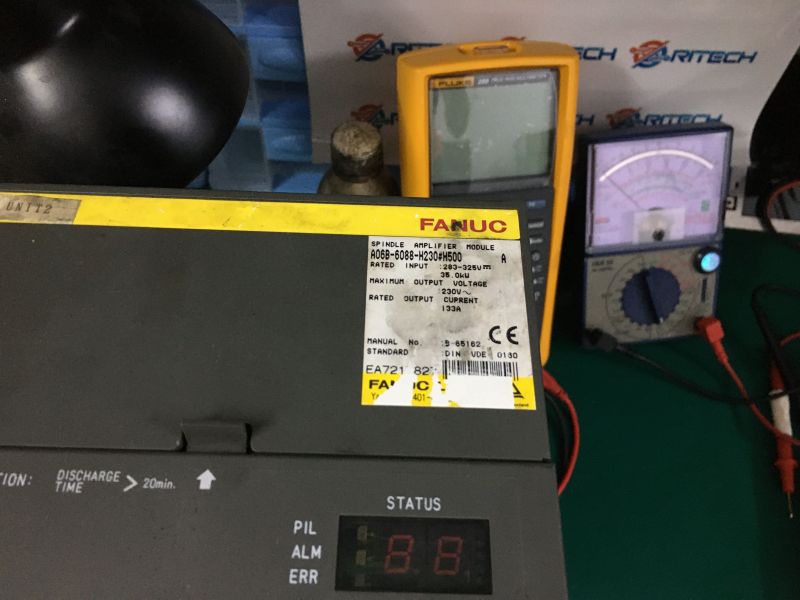
Trước hết, spindle quyết định tốc độ cắt của quá trình gia công. Khi spindle quay ở tốc độ cao và ổn định, dao cắt sẽ làm việc mượt hơn, giảm lực cắt trên từng điểm tiếp xúc. Điều này giúp quá trình bóc tách vật liệu diễn ra liên tục, hạn chế rung giật và nâng cao hiệu suất gia công.
Tiếp theo là vai trò trong việc đảm bảo độ chính xác hình học của chi tiết. Khi spindle hoạt động ổn định, không rung và không dao động tốc độ, đường chạy dao sẽ được tái hiện chính xác theo chương trình CNC. Ngược lại, nếu spindle mất ổn định, sai số sẽ xuất hiện ngay trên bề mặt gia công, đặc biệt ở các biên dạng cong hoặc chi tiết yêu cầu dung sai nhỏ.
Một yếu tố quan trọng khác là chất lượng bề mặt gia công. Spindle ổn định giúp dao cắt tiếp xúc đều với vật liệu, hạn chế hiện tượng rung dao (chatter), từ đó tạo ra bề mặt mịn, ít vết dao và đạt yêu cầu thẩm mỹ cũng như kỹ thuật. Đây là yếu tố đặc biệt quan trọng trong gia công khuôn mẫu và chi tiết chính xác.
Ngoài ra, spindle còn ảnh hưởng trực tiếp đến độ ổn định trong gia công tốc độ cao (High-Speed Machining). Ở tốc độ cao, chỉ cần một sai lệch nhỏ về cân bằng hoặc phản hồi tốc độ cũng có thể gây rung lớn, làm giảm tuổi thọ dao cụ và ảnh hưởng đến độ chính xác tổng thể của sản phẩm.
Lỗi 12 trên spindle FANUC là gì trong thực tế vận hành?
Trong thực tế vận hành máy CNC, lỗi 12 trên spindle FANUC A06B-6088-H230#H500 là trạng thái cảnh báo khi hệ thống phát hiện spindle không còn đáp ứng đúng tốc độ hoặc không đồng bộ giữa lệnh điều khiển và phản hồi thực tế. Đây là lỗi thuộc nhóm mất ổn định vòng điều khiển tốc độ, khiến hệ thống phải dừng để bảo vệ spindle và tránh gây hư hỏng trong quá trình gia công.
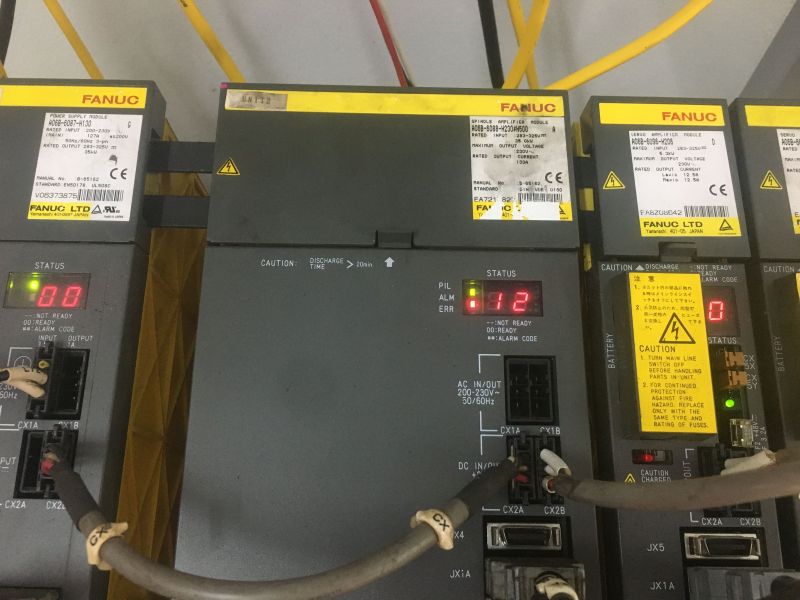
Khi máy CNC gửi lệnh tốc độ, driver sẽ điều khiển motor spindle quay theo giá trị yêu cầu, đồng thời cảm biến tốc độ liên tục phản hồi về để so sánh với lệnh. Nếu trong quá trình vận hành, tốc độ thực tế không đạt, bị dao động hoặc không theo kịp thay đổi lệnh, hệ thống sẽ hiểu rằng spindle đang hoạt động sai trạng thái và kích hoạt lỗi 12. Điều này có thể xảy ra ngay cả khi máy vẫn đang chạy bình thường, đặc biệt ở giai đoạn tăng tốc, giảm tốc hoặc khi tải cắt thay đổi đột ngột.
Trong thực tế sản xuất, lỗi này thường biểu hiện bằng việc spindle đang chạy thì bị dừng đột ngột kèm báo alarm, hoặc chạy chập chờn không giữ được tốc độ ổn định. Nguyên nhân không chỉ nằm ở một bộ phận riêng lẻ mà thường liên quan đến toàn bộ hệ thống điều khiển tốc độ như tín hiệu phản hồi bị sai lệch, driver xử lý không chính xác hoặc motor không đáp ứng được tải thực tế.
Biểu hiện thực tế khi spindle báo lỗi 12 trên máy CNC
Trong vận hành thực tế, khi spindle FANUC A06B-6088-H230#H500 xuất hiện lỗi 12, máy CNC thường không báo lỗi ngay từ đầu mà sẽ có một chuỗi biểu hiện bất thường trong quá trình chạy trước khi hệ thống dừng hoàn toàn.
Dễ nhận thấy nhất là hiện tượng spindle đang chạy nhưng tốc độ không ổn định, có cảm giác dao động nhẹ hoặc không giữ được vòng tua đều khi gia công. Trong một số trường hợp, máy vẫn chạy nhưng tiếng spindle thay đổi bất thường, có lúc nặng hơn hoặc gằn hơn so với bình thường, đặc biệt khi tăng tốc hoặc giảm tốc.
Tiếp theo là hiện tượng trục gia công bị sai lệch nhẹ hoặc bề mặt sản phẩm không còn mịn như trước. Điều này xảy ra do tốc độ quay không bám đúng lệnh CNC, dẫn đến dao cắt làm việc không ổn định. Với các chi tiết yêu cầu độ chính xác cao, lỗi này có thể dễ dàng nhận ra qua vết dao hoặc sai số kích thước.
Một biểu hiện rất điển hình khác là máy đang chạy thì dừng đột ngột và hiển thị alarm 12 trên màn hình CNC. Trước khi dừng, spindle có thể xuất hiện tình trạng hụt tốc, phản hồi chậm hoặc không tăng tốc đúng theo lệnh, sau đó hệ thống tự động ngắt để bảo vệ.
Ngoài ra, một số máy có thể gặp tình trạng lỗi xuất hiện chập chờn, tức là máy vẫn chạy được sau khi reset nhưng lỗi lại tái xuất hiện khi tăng tốc cao hoặc chạy tải nặng. Đây là dấu hiệu cho thấy hệ thống đang mất ổn định ở vòng điều khiển tốc độ.
👉 Tổng thể, lỗi 12 thường được nhận biết qua các biểu hiện như dao động tốc độ, tiếng spindle bất thường, sai chất lượng bề mặt và dừng máy đột ngột, phản ánh rõ tình trạng mất ổn định trong quá trình vận hành thực tế của spindle CNC.
Phân tích nguyên nhân lỗi 12 theo góc độ hệ thống spindle CNC
Trong hệ spindle FANUC như A06B-6088-H230#H500, lỗi 12 không xuất phát từ một linh kiện đơn lẻ mà là hệ quả của sự mất cân bằng trong toàn bộ vòng điều khiển tốc độ (closed-loop spindle system). Khi nhìn ở góc độ hệ thống, spindle luôn làm việc theo chu trình khép kín gồm: lệnh từ CNC → driver xử lý → motor quay → cảm biến phản hồi → so sánh và hiệu chỉnh liên tục. Chỉ cần một mắt xích sai lệch, hệ thống sẽ mất đồng bộ và kích hoạt lỗi 12.
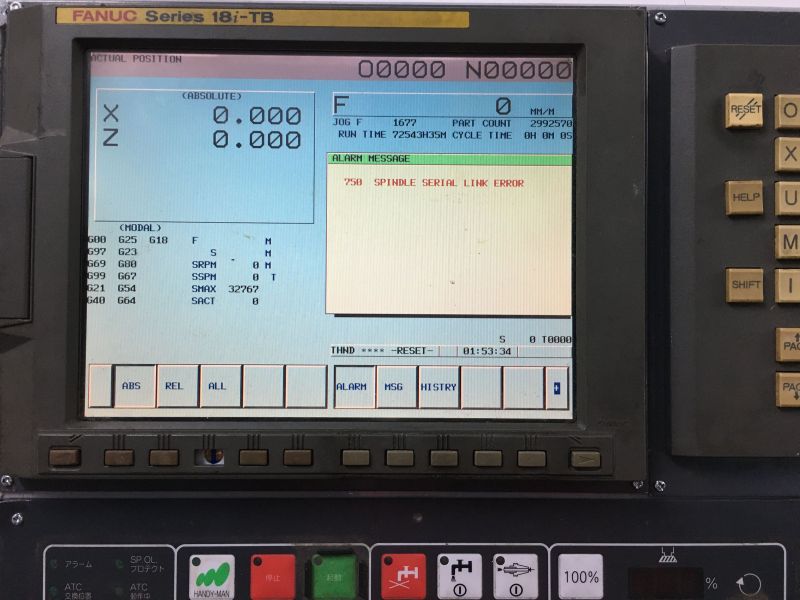
Nguyên nhân phổ biến nhất thường nằm ở hệ thống phản hồi tốc độ (encoder hoặc sensor tốc độ). Khi tín hiệu phản hồi bị sai xung, nhiễu, gián đoạn hoặc suy hao do cáp tín hiệu, driver sẽ nhận dữ liệu không chính xác về tốc độ thực tế. Khi tốc độ đo được không khớp với tốc độ lệnh, hệ thống hiểu rằng spindle đang chạy sai trạng thái và lập tức báo lỗi.
Bên cạnh đó là nhóm nguyên nhân từ driver spindle, nơi xử lý toàn bộ tín hiệu điều khiển và phản hồi. Nếu mạch điều khiển tốc độ bị lỗi, khối xử lý tín hiệu bị sai lệch hoặc linh kiện công suất suy giảm, driver sẽ điều khiển motor không chính xác, dẫn đến hiện tượng tốc độ thực tế không theo kịp lệnh CNC dù hệ thống phản hồi vẫn bình thường.
Một nguyên nhân quan trọng khác là motor spindle không đáp ứng đúng yêu cầu điều khiển. Khi motor bị suy hao lực, vòng bi tăng ma sát, cuộn dây yếu hoặc hoạt động quá tải, khả năng tăng tốc và giữ tốc độ sẽ bị ảnh hưởng. Điều này làm xuất hiện sai lệch giữa tốc độ thực tế và tốc độ yêu cầu, đặc biệt rõ khi gia công tải nặng hoặc thay đổi tốc độ đột ngột.
Ngoài ra, yếu tố cơ khí tải cũng ảnh hưởng trực tiếp đến lỗi 12. Nếu trục bị kẹt nhẹ, bạc đạn mòn, tải cắt quá lớn hoặc hệ truyền động không còn trơn tru, motor sẽ phải làm việc vượt khả năng thiết kế, dẫn đến không đạt được tốc độ yêu cầu trong thời gian quy định và gây mất đồng bộ hệ thống.
Cuối cùng là nhiễu điện và điều kiện môi trường công nghiệp, đặc biệt trong các nhà máy có nhiều biến tần hoặc thiết bị công suất lớn. Nhiễu có thể làm sai lệch tín hiệu phản hồi hoặc tín hiệu điều khiển, gây ra lỗi chập chờn khó xác định nếu không đo kiểm khi máy đang chạy.
👉 Có thể thấy, lỗi 12 là kết quả của sự mất cân bằng trong toàn bộ hệ thống spindle, xuất phát từ phản hồi – điều khiển – motor – cơ khí – môi trường, và chỉ khi kiểm tra theo đúng vòng hệ thống mới xác định được nguyên nhân gốc chính xác.
Ảnh hưởng của lỗi spindle đến quá trình gia công và dây chuyền sản xuất
Trong hệ thống máy CNC, spindle là bộ phận trực tiếp tạo ra chuyển động quay của dao cắt, vì vậy khi xảy ra lỗi như FANUC Alarm 12, tác động không chỉ dừng ở một trục máy mà còn ảnh hưởng lan rộng đến toàn bộ quá trình sản xuất. Về bản chất, đây là lỗi làm mất ổn định tốc độ quay và gián đoạn quá trình gia công, dẫn đến hàng loạt hệ quả kỹ thuật và vận hành.
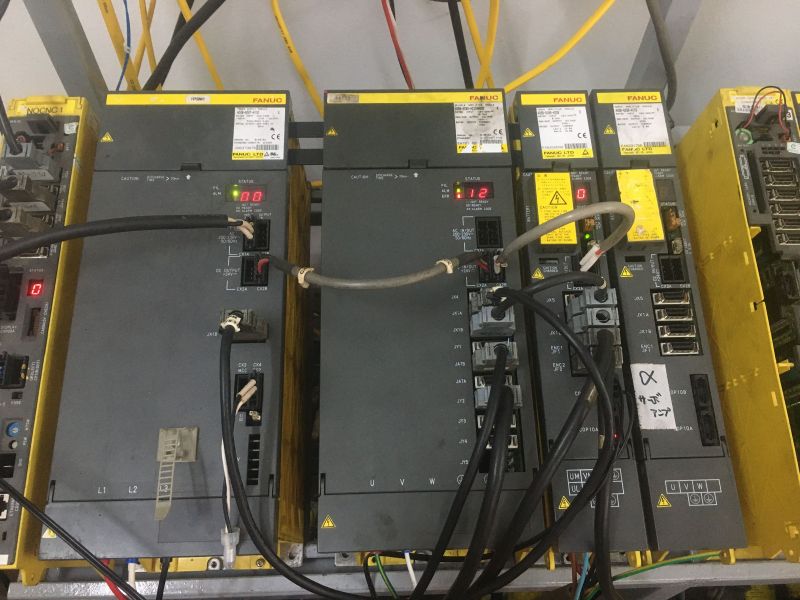
Trước hết là giảm chất lượng gia công sản phẩm. Khi spindle không giữ được tốc độ ổn định, dao cắt sẽ làm việc trong điều kiện không đồng đều, dẫn đến bề mặt bị rung, gợn hoặc không đạt độ nhẵn yêu cầu. Đồng thời, sai số kích thước cũng dễ xuất hiện do tốc độ cắt thay đổi liên tục, đặc biệt ở các chi tiết yêu cầu độ chính xác cao.
Tiếp theo là gián đoạn sản xuất do máy dừng đột ngột. Khi hệ thống phát hiện mất đồng bộ tốc độ, CNC sẽ tự động kích hoạt bảo vệ và dừng máy. Điều này không chỉ làm hỏng chu trình gia công đang thực hiện mà còn gây mất thời gian setup lại, kiểm tra lại phôi và căn chỉnh lại chương trình.
Một ảnh hưởng quan trọng khác là giảm hiệu suất của cả dây chuyền sản xuất. Khi một máy CNC trong dây chuyền bị dừng do lỗi spindle, các công đoạn phía sau bị chậm lại hoặc tắc nghẽn, đặc biệt trong mô hình sản xuất liên tục. Điều này ảnh hưởng trực tiếp đến tiến độ giao hàng và hiệu quả vận hành chung của nhà máy.
Ngoài ra, lỗi spindle còn gây tăng hao mòn cơ khí và dao cụ. Khi tốc độ không ổn định, dao cắt phải làm việc trong điều kiện dao động tải liên tục, dẫn đến mòn nhanh, giảm tuổi thọ dao và có thể gây hỏng bề mặt chi tiết hoặc thậm chí gãy dao trong một số trường hợp nặng.
Cuối cùng là tăng chi phí vận hành và bảo trì, bao gồm chi phí phế phẩm, thời gian dừng máy, nhân công xử lý lỗi và các lần khởi động lại hệ thống.
👉 Có thể thấy, lỗi spindle không chỉ là sự cố kỹ thuật đơn lẻ mà là vấn đề ảnh hưởng trực tiếp đến chất lượng sản phẩm, năng suất máy và sự ổn định của toàn bộ dây chuyền CNC nếu không được xử lý kịp thời và đúng nguyên nhân.
Quy trình kiểm tra spindle khi báo lỗi 12 tại nhà máy (thực tế kỹ thuật)
Khi spindle FANUC A06B-6088-H230#H500 báo lỗi 12 trong quá trình vận hành CNC, mục tiêu xử lý không phải là “xóa alarm” mà là tìm đúng điểm mất đồng bộ trong toàn bộ hệ thống điều khiển tốc độ. Kỹ thuật viên của IGBT thực hiện quy trình kiểm tra trực tiếp tại nhà máy theo hướng phân tích hệ thống khép kín: driver – motor – phản hồi – cơ khí – điều kiện vận hành.
Trước hết là khảo sát hiện trạng máy tại thời điểm lỗi xảy ra. Kỹ thuật viên kiểm tra máy đang báo lỗi trong điều kiện nào: khi tăng tốc, chạy ổn định hay giảm tốc. Đồng thời đánh giá tải gia công, tốc độ đang chạy và tần suất lỗi xuất hiện. Bước này giúp định hướng nhanh vùng nghi ngờ trong hệ thống.
Tiếp theo là kiểm tra nhanh toàn bộ hệ spindle theo chuỗi điều khiển, bao gồm driver spindle, motor, cảm biến tốc độ và tín hiệu phản hồi. Mục đích là xác định xem lỗi xuất phát từ điều khiển, phản hồi hay cơ khí, tránh kiểm tra lan man từng phần rời rạc.
Sau đó tiến hành kiểm tra driver spindle và tín hiệu điều khiển từ CNC, đảm bảo lệnh tốc độ, tín hiệu enable và tín hiệu phản hồi được xử lý đúng. Đồng thời đánh giá khả năng đáp ứng của driver khi thay đổi tốc độ đột ngột, vì lỗi 12 thường xuất hiện khi hệ thống không theo kịp lệnh điều khiển.
Tiếp theo là kiểm tra motor spindle trong điều kiện vận hành thực tế, theo dõi khả năng tăng tốc, giữ tốc độ và phản ứng khi có tải. Nếu motor yếu, tăng tốc chậm hoặc có dấu hiệu quá tải, đây là nguyên nhân trực tiếp gây mất đồng bộ tốc độ.
Song song đó là kiểm tra cảm biến tốc độ và hệ thống phản hồi, bao gồm encoder hoặc sensor tốc độ, cáp tín hiệu và giắc kết nối. Kỹ thuật viên đánh giá tín hiệu trong lúc spindle quay để phát hiện lỗi chập chờn, nhiễu hoặc sai xung – những nguyên nhân rất phổ biến gây lỗi 12.
Cuối cùng là đánh giá tải cơ khí và điều kiện vận hành, bao gồm độ trơn của trục, vòng bi, hệ thống truyền động và tải cắt thực tế. Nếu cơ khí nặng hoặc có ma sát lớn, spindle sẽ không đạt được tốc độ yêu cầu, dẫn đến sai lệch và kích hoạt lỗi.
👉 Quy trình kiểm tra tại nhà máy luôn được thực hiện theo hướng xác định mất đồng bộ trong toàn vòng spindle, giúp khoanh vùng chính xác nguyên nhân lỗi 12 và tránh sửa sai hướng, đảm bảo xử lý triệt để và ổn định lâu dài.
Khoanh vùng lỗi: driver spindle – motor – cảm biến tốc độ – tải cơ khí
Trong quá trình xử lý lỗi FANUC Alarm 12 trên spindle A06B-6088-H230#H500, bước quan trọng nhất là khoanh vùng đúng nguyên nhân trong toàn bộ hệ thống. Bản chất lỗi này luôn liên quan đến mất đồng bộ tốc độ trong vòng điều khiển khép kín, vì vậy kỹ thuật viên của IGBT luôn tiếp cận theo hướng tách hệ thống thành 4 nhóm chính: driver spindle, motor, cảm biến tốc độ và tải cơ khí để xác định chính xác điểm gây lỗi.
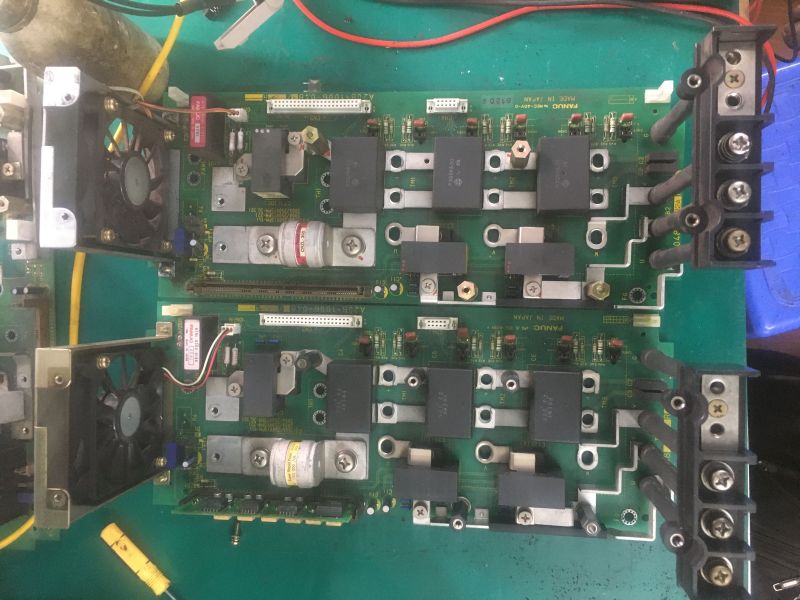
Trước hết là driver spindle, nơi xử lý toàn bộ lệnh điều khiển từ CNC và tín hiệu phản hồi từ hệ thống. Nếu driver bị lỗi ở mạch điều khiển tốc độ, mạch công suất suy hao hoặc khối xử lý tín hiệu hoạt động sai, nó sẽ điều khiển motor không chính xác, dẫn đến tốc độ thực tế không bám theo lệnh dù các thành phần khác vẫn bình thường.
Tiếp theo là motor spindle, bộ phận trực tiếp tạo chuyển động quay. Khi motor bị yếu lực, cuộn dây suy hao, tăng ma sát hoặc quá nhiệt trong quá trình vận hành, khả năng tăng tốc và giữ tốc độ sẽ giảm rõ rệt. Điều này khiến hệ thống không đạt được tốc độ yêu cầu trong thời gian quy định và sinh ra lỗi mất đồng bộ.
Một nhóm quan trọng khác là cảm biến tốc độ (encoder hoặc tachometer). Đây là nguồn phản hồi chính giúp driver biết tốc độ thực tế của spindle. Nếu tín hiệu bị sai xung, nhiễu, đứt ngầm hoặc gián đoạn, driver sẽ nhận thông tin không chính xác, dẫn đến điều khiển sai và kích hoạt lỗi 12.
Cuối cùng là tải cơ khí, bao gồm trục, vòng bi, khớp nối và tải cắt thực tế. Khi cơ khí bị kẹt, ma sát lớn hoặc tải gia công vượt ngưỡng, motor không thể đạt tốc độ mong muốn, dẫn đến sai lệch giữa lệnh điều khiển và thực tế. Đây là nguyên nhân thường bị bỏ qua nhưng lại ảnh hưởng trực tiếp đến độ ổn định của hệ thống.
👉 Việc khoanh vùng theo 4 nhóm này giúp xác định chính xác bản chất lỗi trong toàn bộ hệ spindle, đảm bảo xử lý đúng gốc vấn đề thay vì sửa từng phần rời rạc, từ đó tránh tái phát lỗi trong quá trình vận hành CNC.
Kiểm tra hệ thống driver spindle và tín hiệu điều khiển
Trong quá trình xử lý lỗi FANUC Alarm 12 trên spindle A06B-6088-H230#H500, driver spindle là trung tâm điều khiển toàn bộ tốc độ quay, vì vậy việc kiểm tra hệ thống driver và tín hiệu điều khiển là bước then chốt để xác định nguyên nhân mất đồng bộ. Kỹ thuật viên của IGBT luôn thực hiện kiểm tra theo hướng đánh giá đồng thời khả năng xử lý tín hiệu và phản ứng điều khiển trong điều kiện vận hành thực tế, thay vì chỉ đo kiểm tĩnh.
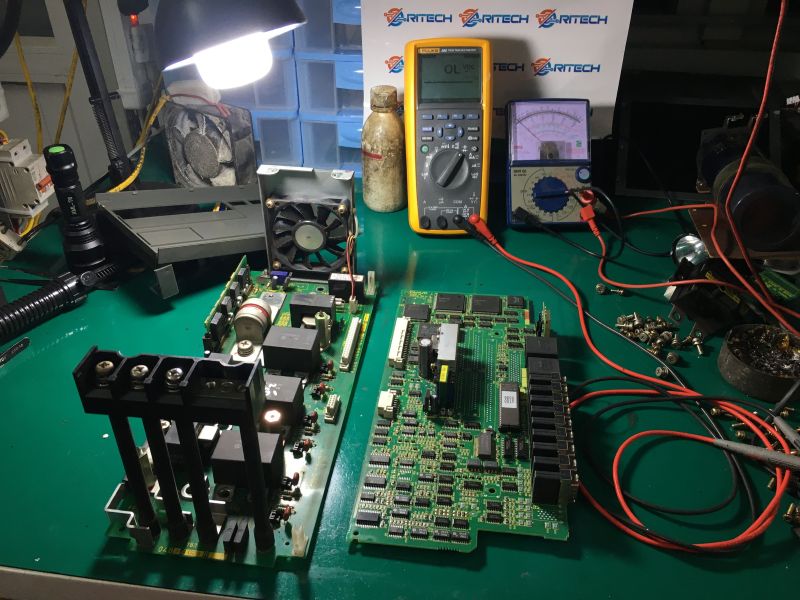
Trước hết là kiểm tra tín hiệu điều khiển từ CNC gửi về driver, bao gồm lệnh tốc độ, tín hiệu start/stop và tín hiệu enable. Mục tiêu là đảm bảo các tín hiệu này được truyền ổn định, không bị trễ, không sai dạng xung và không bị nhiễu trong quá trình vận hành. Nếu tín hiệu đầu vào không chính xác, driver sẽ điều khiển sai tốc độ ngay từ bước đầu tiên.
Tiếp theo là đánh giá khả năng xử lý tín hiệu bên trong driver spindle, đặc biệt là khối điều khiển tốc độ và khối phản hồi. Driver phải liên tục so sánh giữa lệnh CNC và tốc độ thực tế để điều chỉnh dòng cấp cho motor. Nếu mạch xử lý bị sai lệch hoặc phản ứng chậm, hệ thống sẽ không bám được tốc độ yêu cầu và dễ sinh lỗi 12.
Song song đó là kiểm tra tín hiệu điều khiển đầu ra từ driver đến motor, đảm bảo dòng cấp và dạng sóng điều khiển không bị bất thường. Bất kỳ sự suy hao hoặc sai lệch nào trong khối công suất đều có thể làm motor không đạt được tốc độ thiết kế.
Ngoài ra, kỹ thuật viên cũng đánh giá độ ổn định khi thay đổi tốc độ đột ngột, vì lỗi 12 thường xuất hiện trong giai đoạn tăng tốc hoặc giảm tốc. Nếu driver phản ứng chậm hoặc không bù kịp sai lệch, hệ thống sẽ mất đồng bộ giữa lệnh và thực tế.
👉 Việc kiểm tra driver spindle và tín hiệu điều khiển giúp xác định chính xác khả năng “ra quyết định và điều khiển tốc độ” của hệ thống, từ đó khoanh vùng được lỗi nằm ở khối điều khiển hay do các thành phần phản hồi và cơ khí bên ngoài.
Đánh giá motor spindle: cuộn dây – vòng bi – khả năng đáp ứng tải
Trong hệ thống spindle FANUC A06B-6088-H230#H500, motor spindle là bộ phận trực tiếp tạo mô-men quay, vì vậy khi xảy ra lỗi Alarm 12, việc đánh giá motor là bước quan trọng để xác định khả năng đáp ứng thực tế của trục trong quá trình làm việc. Kỹ thuật viên của IGBT thường kiểm tra motor theo hướng đánh giá đồng thời điện – cơ – tải thực tế, thay vì chỉ đo điện trở hay kiểm tra tĩnh.
Trước hết là kiểm tra cuộn dây stator và rotor của motor, nhằm đánh giá khả năng sinh mô-men và độ ổn định khi làm việc. Nếu cuộn dây bị suy hao cách điện, lệch pha hoặc mất cân bằng điện trở giữa các pha, motor sẽ hoạt động yếu, tăng tốc chậm hoặc không đạt được tốc độ yêu cầu, dẫn đến sai lệch giữa lệnh điều khiển và thực tế.
Tiếp theo là đánh giá tình trạng vòng bi (bearing), đây là yếu tố cơ khí ảnh hưởng trực tiếp đến độ mượt khi quay. Vòng bi bị mòn, khô mỡ hoặc lệch tâm sẽ làm tăng ma sát, gây rung nhẹ khi tăng tốc và làm motor tiêu tốn nhiều năng lượng hơn để đạt cùng một tốc độ. Trong điều kiện này, spindle rất dễ mất ổn định khi thay đổi tốc độ đột ngột.
Song song đó là kiểm tra khả năng đáp ứng tải thực tế của motor, tức là khả năng duy trì tốc độ khi có lực cắt tác động. Motor đạt chuẩn phải tăng tốc nhanh, giữ tốc độ ổn định và không bị hụt khi tải thay đổi. Nếu motor yếu hoặc suy hao, tốc độ thực tế sẽ không bám theo lệnh CNC, đặc biệt rõ khi gia công nặng hoặc chạy tốc độ cao.
Ngoài ra, kỹ thuật viên còn theo dõi dòng tải và nhiệt độ trong quá trình vận hành, vì đây là chỉ số phản ánh trực tiếp hiệu suất làm việc của motor. Nếu dòng tăng bất thường hoặc nhiệt tăng nhanh, đó là dấu hiệu motor đang làm việc quá tải hoặc có vấn đề về cơ khí bên trong.
👉 Việc đánh giá toàn diện motor spindle giúp xác định rõ mức độ suy hao và khả năng đáp ứng tải thực tế, từ đó phân biệt được lỗi do motor gây ra hay do hệ thống điều khiển và phản hồi, đảm bảo hướng xử lý chính xác và tránh thay thế không cần thiết.
Kiểm tra cảm biến tốc độ, encoder spindle và tín hiệu phản hồi
Trong hệ thống spindle FANUC A06B-6088-H230#H500, cảm biến tốc độ và encoder đóng vai trò là “mắt đọc” của toàn bộ vòng điều khiển. Khi xảy ra lỗi Alarm 12, nhóm tín hiệu phản hồi này là khu vực cần kiểm tra kỹ nhất vì chỉ cần sai lệch nhỏ cũng có thể làm hệ thống mất đồng bộ giữa tốc độ thực tế và lệnh điều khiển.
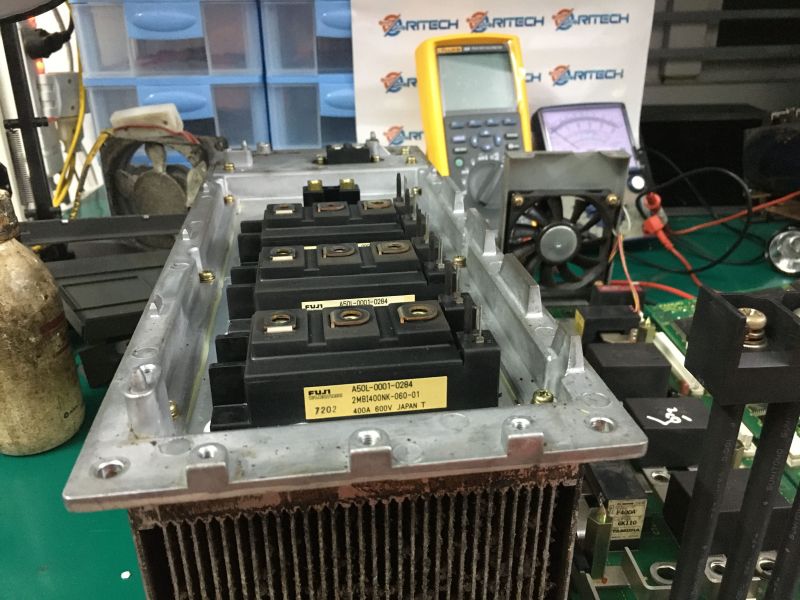
Trước hết, kỹ thuật viên của IGBT tiến hành kiểm tra chất lượng tín hiệu encoder trong điều kiện quay thực tế. Encoder phải tạo ra tín hiệu xung ổn định, không mất nhịp và không dao động bất thường khi thay đổi tốc độ. Nếu xung bị gián đoạn hoặc sai pha, driver sẽ nhận thông tin sai về tốc độ và dẫn đến điều khiển lệch.
Tiếp theo là kiểm tra đường truyền tín hiệu từ encoder về driver spindle, bao gồm cáp tín hiệu, giắc cắm và các điểm tiếp xúc. Đây là khu vực rất dễ phát sinh lỗi thực tế như đứt ngầm bên trong dây, lỏng chân giắc hoặc oxy hóa tiếp điểm. Những lỗi này thường gây ra hiện tượng chập chờn: máy lúc chạy bình thường, lúc báo lỗi 12 khi tăng tốc hoặc chạy tải nặng.
Song song đó là đánh giá cảm biến tốc độ (tachometer hoặc sensor tương đương) nếu hệ thống sử dụng dạng này. Cảm biến phải đảm bảo tín hiệu tuyến tính theo tốc độ quay. Nếu tín hiệu bị sai lệch hoặc không ổn định theo dải tốc độ, driver sẽ tính toán sai tốc độ thực tế của spindle.
Ngoài ra, kỹ thuật viên còn kiểm tra mức độ nhiễu tín hiệu trong môi trường vận hành, đặc biệt khi dây encoder đi gần biến tần hoặc dây công suất. Nhiễu điện từ có thể làm méo tín hiệu xung, gây sai số trong quá trình đọc tốc độ và dẫn đến mất đồng bộ hệ thống.
👉 Việc kiểm tra encoder, cảm biến tốc độ và toàn bộ tín hiệu phản hồi giúp xác định chính xác khả năng “đo tốc độ thực tế” của hệ thống spindle, từ đó loại trừ hoặc xác nhận nguyên nhân gây lỗi 12 một cách rõ ràng và chính xác.
Giải pháp sửa chữa lỗi 12 trên spindle FANUC A06B-6088-H230#H500
Để xử lý lỗi Alarm 12 trên spindle FANUC A06B-6088-H230#H500, nguyên tắc quan trọng nhất là không xử lý theo kiểu “thay thử từng phần”, mà phải khôi phục lại sự đồng bộ của toàn bộ vòng điều khiển tốc độ spindle. Kỹ thuật viên của IGBT thường triển khai theo hướng sửa từ gốc hệ thống: điều khiển – phản hồi – motor – cơ khí – môi trường vận hành.
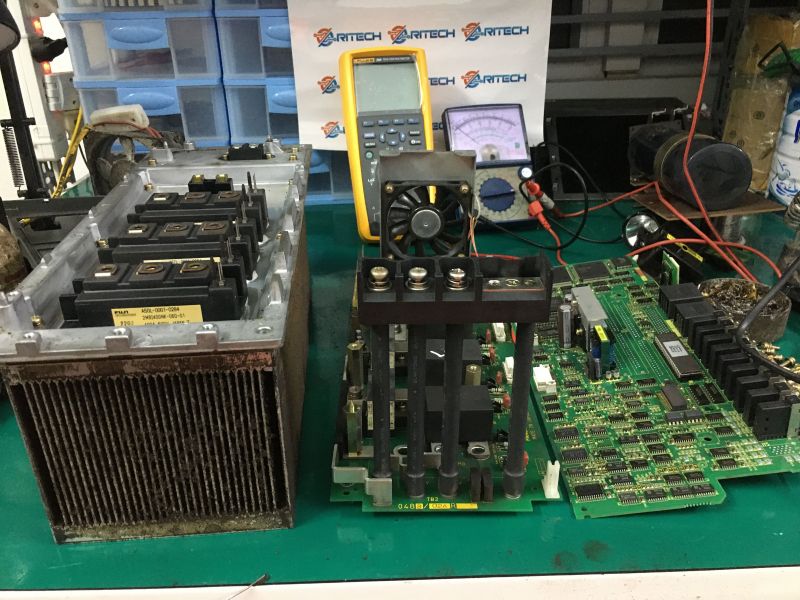
Trước hết là khôi phục hệ thống phản hồi tốc độ (encoder/cảm biến). Nếu phát hiện tín hiệu bị sai xung, chập chờn hoặc nhiễu, cần xử lý lại đường dây tín hiệu, thay thế cáp hư hỏng và đảm bảo giắc kết nối tiếp xúc ổn định. Với trường hợp encoder suy hao hoặc sai lệch nghiêm trọng, phải hiệu chỉnh hoặc thay thế đúng thông số để đảm bảo tín hiệu tốc độ chính xác.
Tiếp theo là xử lý driver spindle và mạch điều khiển tốc độ. Nếu lỗi xuất phát từ khối xử lý tín hiệu hoặc mạch công suất, cần kiểm tra khả năng đọc tín hiệu phản hồi, hiệu chỉnh hoặc thay thế linh kiện suy hao. Driver phải đảm bảo khả năng điều khiển tốc độ mượt, không trễ và bám sát lệnh CNC trong mọi điều kiện tải.
Song song đó là kiểm tra và phục hồi motor spindle, đảm bảo motor không bị suy yếu lực, không quá nhiệt và không bị tăng ma sát cơ khí. Các vấn đề như vòng bi mòn, cuộn dây suy hao hoặc lệch tâm sẽ được xử lý để motor đáp ứng đúng khả năng tăng tốc và giữ tốc độ ổn định.
Ngoài ra, cần xử lý hệ cơ khí tải và điều kiện vận hành thực tế, bao gồm trục quay, hệ truyền động và tải cắt. Nếu cơ khí nặng hoặc bị kẹt, spindle sẽ không đạt tốc độ yêu cầu và dễ tái phát lỗi mất đồng bộ. Đồng thời, hệ thống cũng cần được tối ưu chống nhiễu điện từ trong tủ điện và đường dây tín hiệu để tránh sai lệch phản hồi.
Cuối cùng là cân chỉnh tham số và chạy thử tốc độ cao, nhằm đồng bộ lại toàn bộ hệ thống CNC – driver – spindle – encoder. Chỉ khi spindle vận hành ổn định ở nhiều dải tốc độ và không còn sai lệch phản hồi thì hệ thống mới được coi là đạt yêu cầu.
👉 Giải pháp xử lý lỗi 12 hiệu quả không nằm ở một linh kiện đơn lẻ mà là khôi phục toàn bộ sự đồng bộ của hệ thống spindle, đảm bảo tốc độ chính xác, phản hồi ổn định và vận hành liên tục trong điều kiện sản xuất thực tế.
Xử lý mạch công suất và mạch điều khiển spindle
Trong hệ thống spindle FANUC A06B-6088-H230#H500, khi xảy ra lỗi Alarm 12, việc xử lý mạch công suất và mạch điều khiển là bước quan trọng để khôi phục khả năng điều khiển tốc độ ổn định. Đây là hai khối trung tâm của driver spindle, quyết định trực tiếp đến khả năng tạo mô-men và độ chính xác tốc độ quay trong quá trình gia công.
Trước hết là mạch công suất, nơi trực tiếp cấp dòng cho motor spindle. Kỹ thuật viên của IGBT sẽ kiểm tra toàn bộ hệ IGBT, diode công suất, tụ lọc DC bus và khả năng chịu tải thực tế. Nếu linh kiện bị suy hao, lệch thông số hoặc hoạt động không ổn định khi tải cao, motor sẽ không đạt đủ mô-men, dẫn đến tốc độ thực tế không bám theo lệnh CNC. Trong quá trình xử lý, các điểm sinh nhiệt bất thường và dấu hiệu quá tải cũng được đánh giá để loại trừ nguy cơ tái phát lỗi khi chạy tốc độ cao.
Tiếp theo là mạch điều khiển spindle, nơi xử lý tín hiệu từ CNC và phản hồi từ encoder để tính toán tốc độ quay. Nếu mạch điều khiển bị lỗi ở khối xử lý tín hiệu, khuếch đại xung phản hồi hoặc mạch so sánh tốc độ, hệ thống sẽ tính sai tốc độ thực tế và gây mất đồng bộ. Kỹ thuật viên sẽ kiểm tra khả năng đọc tín hiệu, độ ổn định khi thay đổi tốc độ và phản ứng của mạch trong các điều kiện tải khác nhau.
Song song đó, toàn bộ hệ thống được kiểm tra tương quan giữa điều khiển và công suất, đảm bảo tín hiệu lệnh từ CNC được chuyển hóa chính xác thành dòng cấp cho motor. Nếu có độ trễ hoặc sai lệch trong quá trình xử lý, spindle sẽ không thể bám tốc độ, đặc biệt khi tăng/giảm tốc đột ngột.
Ngoài ra, hệ thống còn được kiểm tra nguồn cấp và khả năng ổn định DC bus, vì điện áp không ổn định có thể làm sai lệch toàn bộ quá trình điều khiển công suất, gây ra hiện tượng rung tốc độ hoặc báo lỗi chập chờn.
👉 Việc xử lý đồng thời mạch công suất và mạch điều khiển giúp đảm bảo spindle không chỉ “quay được” mà còn quay đúng tốc độ, đúng mô-men và ổn định trong toàn bộ dải làm việc, từ đó loại bỏ nguyên nhân gốc gây lỗi 12 trong thực tế vận hành CNC.
Khắc phục lỗi tín hiệu, nhiễu và sai lệch phản hồi tốc độ
Trong hệ spindle FANUC A06B-6088-H230#H500, lỗi Alarm 12 thường xuất hiện khi hệ thống mất đồng bộ giữa tốc độ thực tế và tốc độ điều khiển. Một trong những nguyên nhân phổ biến nhất là tín hiệu phản hồi bị nhiễu, sai lệch hoặc không ổn định, khiến driver đọc sai tốc độ spindle trong quá trình vận hành.
Trước hết, kỹ thuật viên của IGBT tiến hành xử lý nhiễu tín hiệu trên đường encoder và cảm biến tốc độ. Trong môi trường CNC công nghiệp, nhiễu điện từ từ biến tần, động cơ công suất lớn hoặc dây nguồn chạy song song có thể làm méo xung phản hồi. Giải pháp là bố trí lại tuyến dây tín hiệu, tách riêng khỏi dây động lực, đồng thời kiểm tra và cải thiện tiếp địa để giảm nhiễu lan truyền trong hệ thống.
Tiếp theo là khắc phục tình trạng sai lệch tín hiệu do cáp hoặc giắc kết nối, đây là lỗi rất thường gặp trong thực tế. Cáp encoder có thể bị đứt ngầm, gãy lõi bên trong hoặc lỏng chân tiếp xúc sau thời gian dài vận hành. Những lỗi này làm tín hiệu phản hồi bị gián đoạn từng thời điểm, gây hiện tượng chập chờn khó phát hiện. Kỹ thuật viên sẽ kiểm tra từng lõi tín hiệu trong điều kiện quay thực tế để xác định chính xác vị trí lỗi.
Song song đó là xử lý sai lệch tín hiệu phản hồi tốc độ, bao gồm đánh giá độ ổn định xung encoder và so sánh với tốc độ thực tế của spindle. Nếu tín hiệu bị méo dạng hoặc không đồng bộ theo tốc độ quay, hệ thống sẽ tính sai giá trị và kích hoạt lỗi 12. Trong trường hợp này, cần hiệu chỉnh lại hệ thống phản hồi hoặc thay thế cảm biến nếu đã suy hao.
Ngoài ra, hệ thống còn được tối ưu khả năng chống nhiễu tổng thể, bao gồm đi lại dây tín hiệu theo chuẩn công nghiệp, sử dụng cáp chống nhiễu đúng chuẩn và đảm bảo vỏ tủ điện tiếp địa tốt. Đây là yếu tố quan trọng giúp giảm lỗi chập chờn khi máy chạy tốc độ cao hoặc tải nặng.
👉 Khi xử lý triệt để nhiễu, cáp và sai lệch phản hồi, hệ thống spindle sẽ khôi phục được khả năng đo tốc độ chính xác và ổn định theo thời gian thực, từ đó loại bỏ nguyên nhân gốc gây lỗi 12 và đảm bảo vận hành CNC an toàn, liên tục.
Cân chỉnh tham số và đồng bộ lại hệ thống sau sửa chữa
Sau khi hoàn tất các bước sửa chữa phần cứng trên spindle FANUC A06B-6088-H230#H500, hệ thống chưa thể đưa vào sản xuất ngay mà cần thực hiện giai đoạn cân chỉnh tham số và đồng bộ lại toàn bộ hệ thống điều khiển. Đây là bước quyết định để đảm bảo spindle hoạt động đúng tốc độ, đúng mô-men và không tái phát lỗi Alarm 12 trong quá trình vận hành.
Trước hết, kỹ thuật viên của IGBT tiến hành thiết lập lại toàn bộ tham số trên hệ CNC và driver spindle, bao gồm giới hạn tốc độ, thời gian tăng/giảm tốc, hệ số điều khiển và các thông số bảo vệ quá dòng – quá tốc. Việc thiết lập đúng giúp hệ thống phản ứng chính xác theo từng chế độ gia công và tránh tình trạng vượt ngưỡng gây mất đồng bộ.
Tiếp theo là đồng bộ giữa tín hiệu điều khiển từ CNC và phản hồi thực tế của spindle. Ở bước này, hệ thống được kiểm tra khả năng bám tốc độ trong thời gian thực, đảm bảo khi CNC thay đổi lệnh, driver xử lý tức thời và motor phản hồi đúng mà không có độ trễ hoặc sai lệch.
Song song đó là cân chỉnh vòng phản hồi tốc độ (feedback loop), nhằm đảm bảo encoder hoặc cảm biến tốc độ truyền tín hiệu chính xác về driver. Đây là yếu tố then chốt giúp hệ thống duy trì trạng thái ổn định khi chạy ở tốc độ cao hoặc thay đổi tải đột ngột.
Ngoài ra, kỹ thuật viên còn thực hiện tối ưu độ mượt khi tăng/giảm tốc, đảm bảo spindle không bị giật, không hụt tốc và không rung khi chuyển trạng thái. Điều này giúp giảm tải cho motor và nâng cao độ ổn định trong gia công thực tế.
👉 Khi quá trình cân chỉnh và đồng bộ hoàn tất, hệ thống spindle sẽ đạt trạng thái ổn định vòng điều khiển – phản hồi chính xác – tốc độ bám lệnh tốt, sẵn sàng cho bước chạy thử tải và đưa vào sản xuất lâu dài mà không phát sinh lỗi tái diễn.
Chạy thử tốc độ cao và kiểm tra độ ổn định thực tế
Sau khi hoàn tất sửa chữa và cân chỉnh tham số, spindle FANUC A06B-6088-H230#H500 cần được đưa vào giai đoạn chạy thử tốc độ cao để kiểm chứng khả năng vận hành thực tế trước khi bàn giao sản xuất. Đây là bước đánh giá quan trọng nhằm xác nhận hệ thống đã thực sự ổn định sau xử lý lỗi Alarm 12, không chỉ chạy được ở tốc độ thấp mà còn chịu được điều kiện làm việc khắc nghiệt.
Kỹ thuật viên của IGBT tiến hành cho spindle chạy ở nhiều dải tốc độ khác nhau, đặc biệt tập trung vào vùng tốc độ cao và giai đoạn tăng/giảm tốc đột ngột. Trong quá trình này, hệ thống được theo dõi liên tục để đánh giá khả năng bám tốc độ, độ ổn định vòng điều khiển và phản ứng của motor dưới tải thực tế.
Song song đó, các thông số quan trọng như dòng motor, điện áp DC bus, nhiệt độ driver, độ rung trục và tín hiệu phản hồi encoder được giám sát trực tiếp. Nếu xuất hiện dao động tốc độ, rung bất thường hoặc tăng nhiệt nhanh, đó là dấu hiệu hệ thống chưa đạt trạng thái ổn định hoàn toàn và cần điều chỉnh lại.
Một nội dung quan trọng khác là đánh giá độ mượt khi thay đổi tốc độ, đảm bảo spindle tăng tốc nhanh nhưng không giật, giảm tốc không hụt và không xảy ra hiện tượng mất đồng bộ trong quá trình chuyển trạng thái. Đây là yếu tố quyết định chất lượng gia công khi máy hoạt động thực tế.
Ngoài ra, spindle còn được duy trì chạy liên tục trong thời gian dài ở tốc độ cao, nhằm mô phỏng điều kiện sản xuất thực tế trong nhà máy. Mục tiêu là kiểm tra độ ổn định nhiệt, độ ổn định tín hiệu phản hồi và khả năng làm việc liên tục mà không phát sinh lỗi.
👉 Khi spindle vận hành ổn định ở tốc độ cao, không dao động và không phát sinh alarm, hệ thống được xác nhận đã đạt trạng thái ổn định – chính xác – chịu tải tốt, sẵn sàng đưa vào sản xuất lâu dài mà không tái phát lỗi.
Đánh giá độ rung, độ ổn định và khả năng vận hành liên tục
Sau giai đoạn chạy thử tốc độ cao, spindle FANUC A06B-6088-H230#H500 cần được đánh giá kỹ hơn về độ rung, độ ổn định và khả năng vận hành liên tục để xác nhận thiết bị đã thật sự đạt trạng thái làm việc an toàn trong sản xuất thực tế, đặc biệt sau khi xử lý lỗi Alarm 12.
Kỹ thuật viên của IGBT sẽ tập trung trước tiên vào độ rung của trục spindle trong các dải tốc độ khác nhau. Spindle đạt chuẩn phải có độ rung thấp và ổn định ngay cả khi tăng tốc, giảm tốc hoặc làm việc ở tốc độ cao. Nếu xuất hiện rung bất thường, rung tăng dần theo thời gian hoặc rung theo tải, đó là dấu hiệu hệ thống vẫn còn mất cân bằng ở cơ khí hoặc phản hồi tốc độ.
Tiếp theo là đánh giá độ ổn định khi vận hành liên tục, bằng cách cho spindle chạy trong thời gian dài ở điều kiện gần giống sản xuất thực tế. Trong quá trình này, hệ thống phải duy trì tốc độ ổn định, không dao động bất thường, không xuất hiện cảnh báo và không có hiện tượng giảm hiệu suất theo thời gian.
Song song đó là theo dõi sự ổn định nhiệt và dòng tải của hệ thống, bao gồm nhiệt độ motor, driver và mức tiêu thụ dòng khi chạy liên tục. Nếu nhiệt tăng nhanh hoặc dòng dao động lớn, có thể hệ thống vẫn chưa tối ưu hoàn toàn về cơ khí hoặc điều khiển.
Ngoài ra, kỹ thuật viên cũng đánh giá độ ổn định phản hồi tín hiệu tốc độ trong suốt quá trình chạy dài, đảm bảo encoder hoặc cảm biến tốc độ vẫn truyền tín hiệu chính xác, không bị trôi sai số hoặc nhiễu theo thời gian.
👉 Khi spindle đáp ứng đồng thời các tiêu chí về rung thấp – tốc độ ổn định – nhiệt ổn định – vận hành liên tục không lỗi, hệ thống được xác nhận đã sẵn sàng đưa vào sản xuất thực tế với độ tin cậy cao và không tái phát lỗi trong quá trình vận hành lâu dài.
Ưu điểm của sửa chữa spindle so với thay mới hoàn toàn
Trong thực tế vận hành máy CNC, khi spindle FANUC A06B-6088-H230#H500 gặp sự cố như lỗi 12, doanh nghiệp thường cân nhắc giữa hai phương án: sửa chữa hoặc thay mới. Tuy nhiên, xét theo góc độ kỹ thuật và hiệu quả sản xuất, sửa chữa đúng chuẩn thường mang lại nhiều lợi ích thực tế hơn so với thay thế toàn bộ cụm spindle.
Trước hết là tối ưu chi phí đầu tư. Spindle là một trong những cụm có giá trị cao nhất trên máy CNC, đặc biệt với dòng công suất lớn và độ chính xác cao. Việc sửa chữa giúp tập trung xử lý đúng phần hư hỏng như encoder, driver, mạch công suất hoặc vòng bi, thay vì phải đầu tư lại toàn bộ thiết bị mới với chi phí lớn.
Tiếp theo là giữ nguyên độ tương thích với hệ thống máy hiện có. Một spindle đã vận hành ổn định trên máy CNC thường đã được tối ưu về tham số, cơ khí lắp đặt và điều kiện làm việc. Khi thay mới, sẽ phát sinh nguy cơ lệch tham số, sai đồng bộ hoặc cần hiệu chỉnh lại toàn bộ hệ thống, làm tăng thời gian dừng máy và rủi ro phát sinh lỗi mới.
Một lợi thế quan trọng khác là rút ngắn thời gian khôi phục sản xuất. Sửa chữa có thể thực hiện nhanh theo hiện trạng thực tế tại nhà máy, không phụ thuộc vào thời gian đặt hàng thiết bị mới. Điều này giúp giảm đáng kể thời gian máy ngừng hoạt động trong dây chuyền.
Ngoài ra, quá trình sửa chữa chuyên sâu còn giúp đánh giá và loại bỏ các lỗi tiềm ẩn trong hệ thống, không chỉ khắc phục lỗi hiện tại mà còn kiểm tra tổng thể driver, motor, encoder và hệ cơ khí. Nhờ đó, hệ thống sau sửa chữa thường đạt độ ổn định cao và hạn chế tái phát lỗi.
👉 Có thể thấy, sửa chữa spindle không chỉ là giải pháp tiết kiệm chi phí mà còn là phương án mang tính kỹ thuật tối ưu, giúp đảm bảo độ ổn định hệ thống, giảm thời gian dừng máy và duy trì hiệu suất sản xuất lâu dài.
Dịch vụ sửa chữa spindle tại Vĩnh Phúc – hỗ trợ tận nơi
Trong các dây chuyền máy CNC tại Vĩnh Phúc, spindle là bộ phận chịu tải trực tiếp trong quá trình gia công, quyết định đến tốc độ cắt, độ chính xác và chất lượng bề mặt sản phẩm. Khi spindle gặp sự cố như lỗi 12, rung bất thường, mất tốc độ hoặc không ổn định khi tải nặng, toàn bộ máy có thể dừng sản xuất ngay lập tức, gây ảnh hưởng lớn đến tiến độ và năng suất.
Để giải quyết nhanh các sự cố thực tế, IGBT cung cấp dịch vụ sửa chữa spindle hỗ trợ tận nơi tại Vĩnh Phúc, giúp kiểm tra và xử lý trực tiếp trên máy CNC mà không cần tháo rời vận chuyển về xưởng. Cách tiếp cận này giúp rút ngắn thời gian dừng máy và phát hiện chính xác các lỗi chỉ xuất hiện khi vận hành thực tế.
Dịch vụ tập trung xử lý các dòng spindle công nghiệp như FANUC, Mitsubishi, Siemens… với các lỗi phổ biến gồm mất tốc độ, sai phản hồi encoder, lỗi driver, mạch công suất hoặc hư hỏng cơ khí như vòng bi, trục và hệ thống làm mát. Kỹ thuật viên sẽ tiến hành kiểm tra tổng thể theo từng khối hệ thống để xác định đúng nguyên nhân gốc.
Điểm mạnh của dịch vụ là khả năng kiểm tra – sửa chữa – chạy thử ngay tại nhà máy, đảm bảo spindle sau khi xử lý đạt độ ổn định thực tế trước khi đưa vào sản xuất. Đồng thời, kỹ thuật viên cũng hỗ trợ tư vấn vận hành và phòng ngừa lỗi tái phát trong quá trình sử dụng.
👉 Với kinh nghiệm thực tế trong nhiều hệ thống CNC công nghiệp, dịch vụ tại Vĩnh Phúc của IGBT hướng đến mục tiêu xử lý nhanh – đúng lỗi – ổn định lâu dài, giúp doanh nghiệp giảm tối đa thời gian dừng máy và duy trì hiệu quả sản xuất liên tục.
Cam kết kỹ thuật – bảo hành – hỗ trợ dài hạn sau sửa chữa
Trong dịch vụ sửa chữa spindle FANUC A06B-6088-H230#H500, IGBT xây dựng hệ thống cam kết rõ ràng nhằm đảm bảo thiết bị sau sửa chữa không chỉ hoạt động trở lại mà còn duy trì ổn định lâu dài trong điều kiện sản xuất thực tế của máy CNC.
Trước hết là cam kết về chất lượng kỹ thuật sau sửa chữa. Tất cả spindle sau khi xử lý đều phải trải qua quy trình kiểm tra tổng thể gồm chạy không tải, chạy tốc độ cao và chạy có tải thực tế. Hệ thống chỉ được bàn giao khi đảm bảo không còn lỗi mất đồng bộ, tốc độ ổn định, không rung bất thường và đáp ứng đúng yêu cầu vận hành của máy CNC.
Tiếp theo là chính sách bảo hành rõ ràng theo hạng mục sửa chữa. Các phần đã xử lý như driver, mạch công suất, encoder hoặc motor đều được bảo hành theo phạm vi kỹ thuật cụ thể, giúp khách hàng yên tâm trong quá trình đưa máy vào sản xuất. Trong thời gian bảo hành, nếu phát sinh lỗi liên quan đến phần đã sửa, sẽ được kiểm tra và xử lý nhanh chóng.
Ngoài ra, IGBT cung cấp hỗ trợ kỹ thuật dài hạn sau sửa chữa, bao gồm tư vấn vận hành, hướng dẫn kiểm tra định kỳ, hỗ trợ phân tích lỗi từ xa và đưa ra giải pháp xử lý khi máy có dấu hiệu bất thường. Điều này giúp doanh nghiệp chủ động hơn trong quản lý thiết bị và giảm nguy cơ hư hỏng lặp lại.
Bên cạnh đó là cam kết ổn định hệ thống trong vận hành thực tế, đảm bảo spindle hoạt động liên tục, giữ tốc độ chính xác, hạn chế rung và đáp ứng tốt trong môi trường sản xuất công nghiệp cường độ cao.
👉 Với định hướng “sửa đúng lỗi – kiểm tra đến cùng – hỗ trợ lâu dài”, IGBT không chỉ dừng lại ở việc khắc phục sự cố mà còn đồng hành cùng doanh nghiệp trong việc duy trì độ ổn định và hiệu suất lâu dài của hệ thống spindle CNC.