
Dịch vụ sửa chữa servo Eura SD20-G452T3M3 cho máy CNC tại Thanh Hóa chuyên xử lý nhanh các sự cố làm dừng trục, mất điều khiển hoặc vận hành không ổn định trong hệ thống CNC. Đây là dòng servo công suất lớn, thường làm việc trong môi trường tải nặng và liên tục, nên khi xảy ra lỗi thường liên quan đến cả mạch công suất, điều khiển và điều kiện vận hành thực tế.
Các lỗi phổ biến trên Eura SD20-G452T3M3 bao gồm: mất nguồn, nổ công suất, lỗi quá dòng, lỗi phản hồi encoder hoặc lỗi điều khiển. Trong đó, trường hợp phải thay IGBT thường xuất hiện khi xảy ra chập tải, quá dòng hoặc linh kiện công suất suy hao sau thời gian dài vận hành. Tuy nhiên, việc thay IGBT không đơn thuần là thay linh kiện, mà cần xác định đúng nguyên nhân gây hỏng để tránh tái lỗi.
Quy trình xử lý tập trung vào chẩn đoán chính xác – xử lý tận gốc. Kỹ thuật viên tiến hành kiểm tra toàn diện từ nguồn cấp, mạch công suất, driver điều khiển đến tín hiệu encoder và tải thực tế như motor, dây cáp. Khi xác định IGBT hư hỏng, việc thay thế được thực hiện đúng chủng loại, đồng thời kiểm tra các yếu tố liên quan như mạch driver, diode, tụ DC bus để đảm bảo hệ thống hoạt động ổn định.
Với kinh nghiệm thực tế trong sửa servo CNC công suất lớn, nhiều trường hợp sau khi thay IGBT đúng kỹ thuật kết hợp xử lý nguyên nhân gốc, thiết bị có thể hoạt động ổn định lâu dài mà không phát sinh lỗi lặp lại. Sau sửa chữa, servo được test không tải, test tải và đo kiểm đầy đủ trước khi đưa vào vận hành.
Tổng quan servo Eura SD20-G452T3M3 và vai trò trong hệ thống máy CNC tại Thanh Hóa

Servo Eura Drive SD20-G452T3M3 là dòng servo công suất trung bình, thường được sử dụng trong các hệ thống máy CNC gia công kim loại, gỗ và dây chuyền tự động hóa tại khu vực Thanh Hóa. Đây là bộ phận giữ vai trò điều khiển chuyển động chính xác cho các trục máy (X, Y, Z), quyết định trực tiếp đến độ chính xác gia công và độ ổn định khi vận hành liên tục.
Trong một hệ thống máy CNC, servo không chỉ đơn thuần là thiết bị truyền động mà còn là “trái tim điều khiển chuyển động”. Nó phối hợp với driver, encoder và bộ điều khiển CNC để đảm bảo vị trí, tốc độ và mô-men xoắn luôn được kiểm soát theo đúng chương trình gia công. Với dòng SD20-G452T3M3, khả năng đáp ứng tải nhanh và độ ổn định cao giúp máy duy trì độ chính xác ngay cả khi chạy ở tốc độ lớn hoặc thay đổi tải đột ngột.
Tại các xưởng cơ khí ở Thanh Hóa, servo Eura được ứng dụng phổ biến nhờ chi phí hợp lý, dễ tích hợp và hiệu suất ổn định trong điều kiện sản xuất thực tế. Tuy nhiên, khi hoạt động lâu dài trong môi trường bụi, rung và tải nặng, hệ thống servo vẫn có thể phát sinh lỗi, ảnh hưởng trực tiếp đến chất lượng sản phẩm gia công nếu không được kiểm tra và bảo dưỡng kịp thời.
Đặc điểm kỹ thuật và khả năng làm việc của servo Eura SD20-G452T3M3
Servo Eura Drive SD20-G452T3M3 thuộc dòng servo điều khiển hiệu suất cao, được thiết kế cho các hệ thống máy CNC và tự động hóa công nghiệp yêu cầu độ chính xác và độ ổn định lớn trong vận hành liên tục.
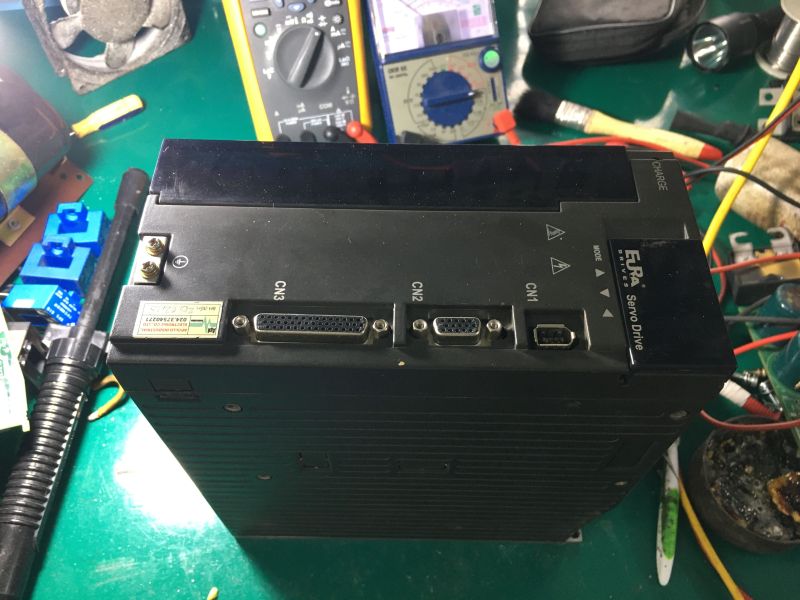
Về mặt kỹ thuật, thiết bị sử dụng nguồn cấp 3 pha AC 220V, cho dải đầu ra linh hoạt và khả năng điều khiển tốc độ rộng, phù hợp với nhiều loại động cơ servo trong thực tế sản xuất. Hệ thống điều khiển của dòng SD20 hỗ trợ nhiều chế độ làm việc như điều khiển vị trí, tốc độ và mô-men xoắn, giúp máy CNC dễ dàng thích ứng với từng yêu cầu gia công khác nhau như phay, tiện, khoan hay cắt chính xác.
Một trong những điểm mạnh quan trọng của SD20-G452T3M3 là khả năng đáp ứng tín hiệu nhanh và ổn định, nhờ cấu trúc điều khiển vòng kín kết hợp encoder độ phân giải cao. Điều này giúp hệ thống phản hồi chính xác từng thay đổi nhỏ về vị trí và tải, hạn chế sai số trong quá trình gia công tốc độ cao.
Ngoài ra, servo còn được tích hợp các chức năng hỗ trợ như tự động tối ưu thông số (auto tuning), lọc dao động và bảo vệ quá dòng – quá tải, giúp thiết bị vận hành ổn định trong môi trường sản xuất có rung động và tải thay đổi liên tục. Nhờ đó, servo có thể duy trì hiệu suất làm việc tốt ngay cả khi hoạt động trong thời gian dài.
Trong thực tế tại các xưởng cơ khí ở Thanh Hóa, dòng servo này thường được đánh giá cao ở khả năng vận hành ổn định, dễ tích hợp với hệ điều khiển CNC phổ biến, đồng thời đáp ứng tốt yêu cầu gia công chính xác ở tốc độ cao. Tuy nhiên, để duy trì hiệu suất tối ưu, hệ thống vẫn cần được kiểm tra định kỳ, đặc biệt ở các bộ phận phản hồi và công suất khi làm việc trong môi trường công nghiệp nặng.
Dấu hiệu nhận biết và biểu hiện lỗi khi servo hoạt động không ổn định
Khi servo Eura Drive SD20-G452T3M3 bắt đầu phát sinh sự cố, hệ thống máy CNC hiếm khi dừng ngay lập tức mà thường xuất hiện các biểu hiện bất thường trong quá trình vận hành. Đây là giai đoạn rất quan trọng, vì nếu quan sát tốt có thể khoanh vùng được lỗi trước khi hư hỏng lan rộng sang driver, motor hoặc hệ điều khiển.
Biểu hiện đầu tiên và dễ nhận thấy nhất là chuyển động trục không còn mượt như bình thường. Trục máy có thể chạy giật, rung nhẹ hoặc khựng lại khi tăng – giảm tốc, đặc biệt rõ ở các đoạn chạy cung tròn hoặc nội suy liên tục. Khi máy đang chạy tốc độ cao mà xuất hiện hiện tượng này, thường liên quan đến sự sai lệch trong vòng điều khiển phản hồi, tín hiệu encoder bị nhiễu hoặc driver bắt đầu suy giảm khả năng đáp ứng dòng.
Song song với đó là hiện tượng gia công bị sai số, kích thước không ổn định hoặc lệch dần theo thời gian chạy. Người vận hành có thể phải chỉnh lại tọa độ gốc nhiều lần hoặc thực hiện homing liên tục mới đảm bảo vị trí làm việc. Đây là dấu hiệu khá rõ của lỗi hệ thống phản hồi vị trí, thường xuất phát từ encoder, cáp tín hiệu bị oxy hóa, lỏng chân giắc hoặc nhiễu điện từ trong môi trường xưởng.
Một biểu hiện quan trọng khác là sự thay đổi về nhiệt độ. Khi servo có vấn đề, motor hoặc driver thường nóng nhanh hơn bình thường, quạt tản nhiệt chạy liên tục ở mức cao, thậm chí xuất hiện mùi khét nhẹ từ khu vực tủ điện hoặc thân motor. Nguyên nhân thường đến từ tình trạng quá tải kéo dài, linh kiện công suất bên trong driver bị suy hao hoặc hệ thống làm mát không còn đảm bảo hiệu quả như thiết kế ban đầu.
Trong nhiều trường hợp thực tế, servo vẫn cho phép máy chạy nhưng lại xuất hiện tình trạng lỗi chập chờn, lúc báo alarm rồi tự hết, sau đó lại chạy bình thường. Đây là dạng lỗi nguy hiểm nhất vì dễ gây chủ quan cho người vận hành. Bản chất thường liên quan đến tiếp xúc không ổn định ở giắc encoder, linh kiện xuống cấp theo thời gian hoặc nguồn cấp dao động nhẹ, khiến hệ thống điều khiển mất ổn định từng thời điểm.
Cuối cùng là tình huống nghiêm trọng hơn, khi máy dừng đột ngột và báo lỗi alarm trên hệ thống CNC. Các mã lỗi thường gặp như quá dòng, quá áp, lỗi encoder hoặc tín hiệu VRDY OFF. Khi đã xuất hiện alarm, có nghĩa là hệ thống đã vượt ngưỡng an toàn và servo không còn đảm bảo khả năng điều khiển chính xác, lúc này bắt buộc phải kiểm tra tổng thể từ driver, motor đến hệ thống tín hiệu.
Nguyên nhân phổ biến gây hư hỏng servo trong môi trường máy CNC công nghiệp
Trong quá trình vận hành thực tế, servo Eura Drive SD20-G452T3M3 trên máy CNC không chỉ chịu tải cơ khí mà còn phải làm việc trong môi trường điện – điện tử rất khắc nghiệt. Vì vậy, hư hỏng servo thường không đến từ một nguyên nhân đơn lẻ mà là sự kết hợp của nhiều yếu tố tích lũy theo thời gian.
- Một trong những nguyên nhân phổ biến nhất là quá tải cơ khí kéo dài. Khi máy CNC thường xuyên chạy vượt tải thiết kế, đặc biệt ở các trục chịu lực lớn hoặc gia công vật liệu cứng, servo phải làm việc với dòng điện cao liên tục. Điều này khiến driver và motor nóng lên nhanh, linh kiện công suất bên trong bị suy hao dần, lâu ngày dẫn đến giảm moment, sai vị trí hoặc cháy công suất.
- Bên cạnh đó là môi trường làm việc nhiều bụi, dầu và độ ẩm cao trong xưởng cơ khí. Bụi kim loại và hơi dầu có thể xâm nhập vào motor hoặc làm bẩn hệ thống làm mát, khiến khả năng tản nhiệt giảm đáng kể. Độ ẩm cao cũng làm oxy hóa giắc cắm, cáp encoder và các điểm tiếp xúc tín hiệu, dẫn đến hiện tượng nhiễu hoặc mất tín hiệu điều khiển.
- Một nguyên nhân khác thường gặp là nguồn điện không ổn định. Trong nhiều nhà xưởng, điện áp có thể dao động mạnh khi nhiều thiết bị công suất lớn cùng hoạt động. Những dao động này gây ảnh hưởng trực tiếp đến mạch nguồn của driver servo, làm giảm tuổi thọ tụ điện, IGBT và các linh kiện công suất, lâu dài dễ dẫn đến lỗi quá áp, quá dòng hoặc cháy driver.
- Ngoài ra, lỗi hệ thống phản hồi (encoder và dây tín hiệu) cũng là nguyên nhân quan trọng. Cáp encoder bị gập, đứt ngầm hoặc lỏng giắc sẽ khiến tín hiệu phản hồi không chính xác, làm servo hoạt động sai lệch vị trí, rung giật hoặc báo lỗi liên tục. Trong môi trường có nhiễu điện từ cao, tín hiệu encoder cũng dễ bị sai lệch nếu không được chống nhiễu tốt.
- Một yếu tố khác ít được chú ý nhưng lại rất quan trọng là thiếu bảo trì định kỳ. Servo làm việc lâu ngày nhưng không được vệ sinh, kiểm tra nhiệt độ, siết lại giắc kết nối hoặc đo kiểm dòng tải sẽ khiến các lỗi nhỏ tích tụ dần. Khi đến một ngưỡng nhất định, hệ thống sẽ xuất hiện lỗi lớn như mất điều khiển, cháy công suất hoặc dừng máy đột ngột.
Phân tích lỗi tổng thể và khoanh vùng sự cố trong hệ thống servo CNC
Trong hệ thống máy CNC, khi servo Eura Drive SD20-G452T3M3 phát sinh lỗi, việc quan trọng nhất không phải là thay thế linh kiện ngay lập tức mà là phân tích tổng thể hệ thống để khoanh vùng đúng điểm gây sự cố. Bởi vì servo không hoạt động độc lập mà luôn liên kết chặt chẽ giữa driver, motor, encoder và bộ điều khiển CNC, nên một lỗi nhỏ ở bất kỳ khâu nào cũng có thể tạo ra triệu chứng tương tự nhau.
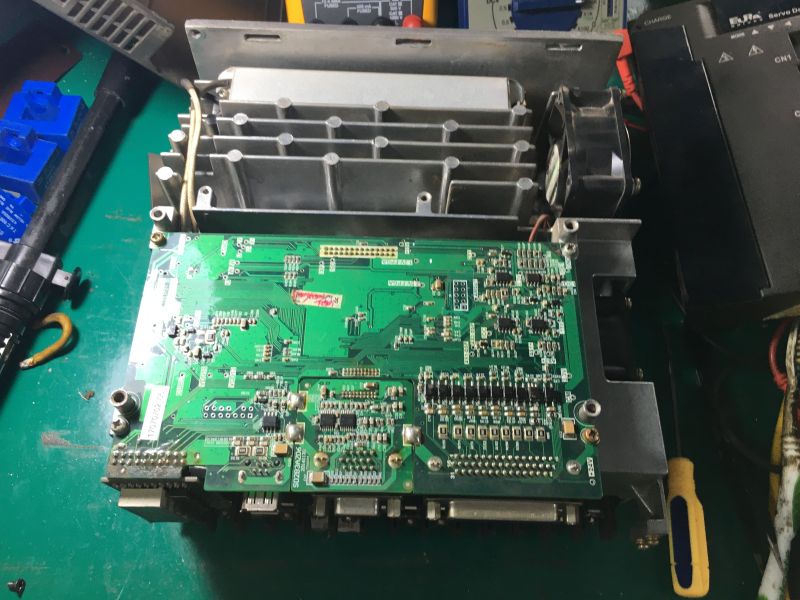
Quá trình phân tích thường bắt đầu từ việc quan sát biểu hiện thực tế của máy trong lúc vận hành. Kỹ thuật viên sẽ đánh giá xem lỗi xuất hiện ở trạng thái nào: khi chạy tốc độ cao, khi tải nặng, khi đảo chiều hay khi dừng/khởi động. Mỗi điều kiện này sẽ gợi ý một nhóm nguyên nhân khác nhau, ví dụ lỗi khi tăng tốc thường liên quan đến driver hoặc nguồn cấp, trong khi lỗi sai vị trí khi chạy dài lại nghiêng về encoder hoặc tín hiệu phản hồi.
Sau khi xác định được bối cảnh lỗi, bước tiếp theo là tách riêng từng khối chức năng để kiểm tra độc lập. Hệ thống servo được chia thành các phần chính gồm: khối điều khiển (CNC controller), khối công suất (servo driver), khối truyền động (motor) và khối phản hồi (encoder). Việc khoanh vùng sẽ dựa trên nguyên tắc loại trừ: nếu driver hoạt động ổn định với motor khác thì khả năng cao lỗi nằm ở motor hoặc encoder; ngược lại nếu thay motor khác mà lỗi vẫn giữ nguyên thì cần tập trung vào driver hoặc tín hiệu điều khiển.
Trong nhiều trường hợp thực tế, lỗi không nằm hoàn toàn ở một thiết bị đơn lẻ mà đến từ sự suy giảm tổng thể của hệ thống. Ví dụ, nguồn điện dao động nhẹ kết hợp với encoder nhiễu và driver đã lão hóa sẽ tạo ra hiện tượng rung giật hoặc mất ổn định ngẫu nhiên. Đây là dạng lỗi khó phát hiện nếu chỉ kiểm tra từng thiết bị riêng lẻ mà không đặt trong bối cảnh toàn hệ thống đang vận hành.
Một bước quan trọng khác trong khoanh vùng sự cố là đo kiểm tín hiệu trong điều kiện tải thực tế. Servo có thể chạy bình thường khi không tải nhưng lại báo lỗi khi có tải gia công. Vì vậy, việc theo dõi dòng điện, tín hiệu phản hồi vị trí và trạng thái alarm trong lúc máy hoạt động sẽ giúp xác định chính xác thời điểm lỗi xuất hiện và điều kiện gây lỗi.
Ngoài ra, việc kiểm tra hệ thống dây dẫn và kết nối cũng đóng vai trò rất quan trọng. Nhiều lỗi servo thực tế không đến từ thiết bị chính mà do giắc cắm lỏng, dây encoder bị đứt ngầm hoặc nhiễu điện từ trong tủ điện. Những lỗi này thường gây hiện tượng chập chờn, lúc chạy bình thường lúc báo lỗi, rất dễ gây nhầm lẫn nếu không kiểm tra kỹ.
Quy trình kiểm tra và đánh giá tình trạng servo trước khi sửa chữa
Trước khi tiến hành sửa chữa servo Eura Drive SD20-G452T3M3 trong hệ thống máy CNC, việc quan trọng nhất là kiểm tra và đánh giá đúng tình trạng thực tế của thiết bị. Đây là bước quyết định hướng xử lý, giúp tránh tình trạng thay sai linh kiện hoặc sửa không triệt để, dẫn đến lỗi tái phát trong quá trình vận hành.
Quy trình thường bắt đầu từ việc khảo sát tổng thể hệ thống CNC khi máy đang dừng và khi đang chạy thử. Kỹ thuật viên sẽ ghi nhận các thông tin như mã lỗi hiển thị trên driver, trạng thái alarm trên bộ điều khiển CNC, điều kiện xuất hiện lỗi (khi tăng tốc, khi tải nặng hay khi dừng máy). Việc này giúp xác định sơ bộ vùng nghi ngờ trong hệ thống servo.
Sau đó tiến hành kiểm tra ngoại quan thiết bị, bao gồm tình trạng dây nguồn, dây encoder, giắc kết nối, quạt làm mát và dấu hiệu cháy xém hoặc oxy hóa trên bo mạch. Nhiều lỗi thực tế bắt nguồn từ tiếp xúc kém hoặc dây tín hiệu bị suy hao nên bước kiểm tra này có giá trị rất lớn trong việc khoanh vùng nhanh sự cố.
Tiếp theo là đo kiểm các thông số điện cơ bản của servo driver và motor, bao gồm điện áp đầu vào, dòng tải khi không tải và khi có tải, cũng như trạng thái hoạt động của các khối công suất. Việc so sánh giữa trạng thái bình thường và trạng thái lỗi giúp xác định xem sự cố đến từ nguồn, từ driver hay từ motor.
Song song với đó là kiểm tra hệ thống phản hồi encoder, đây là khâu quan trọng trong quá trình đánh giá. Encoder sẽ được kiểm tra về tín hiệu xung, độ ổn định khi quay tay và khả năng phản hồi liên tục. Nếu tín hiệu bị mất ổn định, nhiễu hoặc sai lệch, hệ thống servo sẽ không thể điều khiển chính xác vị trí, gây ra rung giật hoặc sai số gia công.
Sau khi thu thập đầy đủ dữ liệu, kỹ thuật viên sẽ phân tích tổng hợp để xác định mức độ hư hỏng, phân loại theo các nhóm: lỗi phần nguồn – lỗi công suất – lỗi điều khiển – lỗi phản hồi hoặc lỗi do môi trường bên ngoài. Việc phân loại này giúp xây dựng phương án sửa chữa chính xác, tránh can thiệp không cần thiết vào các bộ phận còn hoạt động tốt.
Phân tích chuyên sâu các lỗi điển hình của servo Eura SD20-G452T3M3
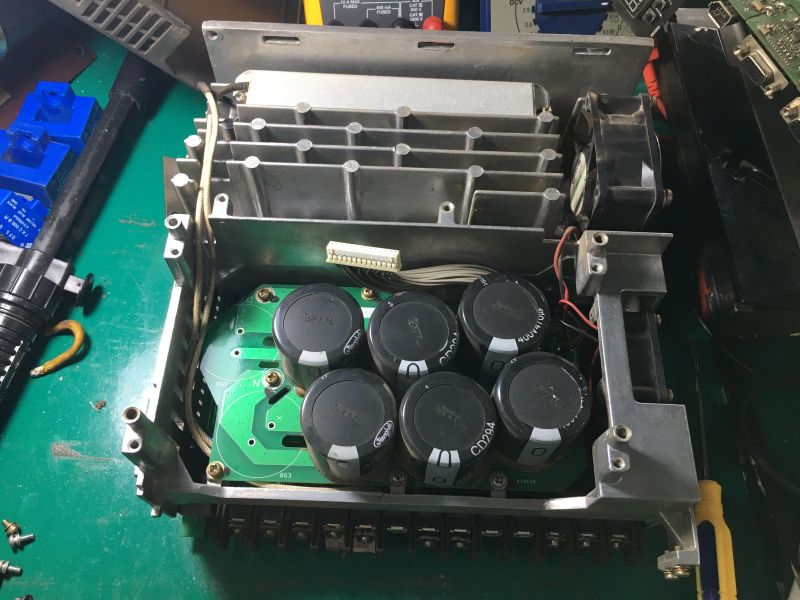
Trong thực tế vận hành máy CNC, servo Eura Drive SD20-G452T3M3 thường không hỏng đột ngột mà xuất hiện theo từng nhóm lỗi có tính hệ thống, liên quan đồng thời đến cơ khí, điện và điều khiển. Nhóm lỗi phổ biến đầu tiên là quá tải và suy giảm công suất, xảy ra khi trục máy bị nặng, cơ cấu truyền động ma sát lớn hoặc máy chạy liên tục vượt tải thiết kế, khiến servo phải duy trì dòng cao trong thời gian dài, dẫn đến nóng driver, giảm moment và báo overload hoặc dừng giữa chu kỳ gia công. Nhóm thứ hai là lỗi sai vị trí và mất độ chính xác, biểu hiện bằng sản phẩm bị lệch kích thước, phải homing lại nhiều lần hoặc sai số tăng dần theo thời gian chạy, nguyên nhân thường đến từ encoder hoạt động không ổn định, dây tín hiệu suy hao, nhiễu điện từ hoặc sai lệch trong vòng điều khiển.
Một nhóm lỗi khác mang tính cốt lõi là lỗi encoder và phản hồi vị trí, khi tín hiệu encoder bị gián đoạn hoặc nhiễu sẽ gây ra rung giật, chạy không ổn định hoặc báo lỗi ngắt quãng, nguyên nhân thường gặp gồm đứt ngầm cáp, lỏng giắc hoặc hỏng cảm biến bên trong encoder. Bên cạnh đó là lỗi công suất driver, thường liên quan đến IGBT hoặc mạch điều khiển dòng, biểu hiện là mất lực, rung mạnh khi tăng tốc hoặc báo quá dòng – quá áp, nguyên nhân chủ yếu do nhiệt độ cao kéo dài, bụi bẩn làm giảm tản nhiệt hoặc linh kiện đã lão hóa theo thời gian.
Ngoài ra, lỗi nguồn và nhiễu hệ thống cũng rất phổ biến trong môi trường công nghiệp, khi điện áp dao động hoặc có nhiễu từ các thiết bị công suất lớn sẽ khiến servo hoạt động chập chờn, lúc bình thường lúc báo lỗi rồi tự hết, rất khó xác định nếu không đo kiểm trong điều kiện tải thực tế. Cuối cùng là lỗi do nhiệt và lão hóa linh kiện, khi servo hoạt động lâu ngày trong môi trường nóng và bụi, các linh kiện như tụ, IC điều khiển và khối công suất suy giảm dần, dẫn đến hiện tượng máy chạy không ổn định, nóng nhanh và dễ dừng đột ngột.
Giải pháp sửa chữa và phục hồi hệ thống servo theo hướng kỹ thuật chuyên sâu
Trong thực tế sửa chữa, servo Eura Drive SD20-G452T3M3 không thể xử lý hiệu quả nếu chỉ dựa trên việc thay thế linh kiện theo triệu chứng lỗi hiển thị. Hướng tiếp cận đúng là phải phục hồi đồng bộ toàn bộ hệ thống điều khiển – phản hồi – công suất, nhằm đảm bảo lỗi được xử lý tận gốc và hạn chế tối đa tái phát khi đưa vào vận hành CNC.
Trước tiên là bước đánh giá hệ thống trong điều kiện tải thực tế, thay vì chỉ kiểm tra khi không tải. Việc theo dõi đồng thời dòng làm việc, trạng thái alarm và tín hiệu phản hồi encoder trong quá trình máy vận hành giúp xác định chính xác vùng mất ổn định, từ đó phân biệt rõ lỗi xuất phát từ cơ khí, driver hay hệ thống phản hồi.
Tiếp theo là phục hồi khối công suất của driver, tập trung vào các linh kiện chịu tải trực tiếp như IGBT, diode chỉnh lưu, tụ DC bus và mạch điều khiển dòng. Đây là khu vực quyết định khả năng cấp dòng cho motor, nên nếu chỉ thay cục bộ mà không kiểm tra đồng bộ toàn mạch, lỗi rất dễ quay trở lại khi máy chạy tải nặng hoặc tăng tốc đột ngột.
Song song với đó là kiểm tra và xử lý hệ thống encoder, bao gồm đánh giá độ ổn định tín hiệu, mức độ nhiễu và tình trạng truyền dẫn. Các lỗi phổ biến thường đến từ cáp tín hiệu suy hao, giắc tiếp xúc kém hoặc encoder lão hóa. Trong nhiều trường hợp cần thay thế dây chống nhiễu hoặc hiệu chỉnh lại tín hiệu phản hồi để đảm bảo độ chính xác của vòng điều khiển kín.
Một bước quan trọng không thể thiếu là cân chỉnh lại tham số điều khiển servo, bao gồm gain, tốc độ đáp ứng và các thông số lọc dao động. Nếu không tuning lại sau sửa chữa phần cứng, hệ thống có thể vẫn xuất hiện rung giật, trễ đáp ứng hoặc sai số vị trí khi chạy tốc độ cao, đặc biệt trong các chu kỳ gia công liên tục.
Bên cạnh đó, cần xử lý tổng thể hệ thống nguồn và nhiễu điện, kiểm tra điện áp cấp, độ ổn định nguồn, tiếp điểm trong tủ điện và các yếu tố gây nhiễu từ thiết bị công suất lớn. Đây là nguyên nhân thường bị bỏ sót nhưng lại ảnh hưởng trực tiếp đến độ ổn định dài hạn của servo trong môi trường công nghiệp.
Cuối cùng là chạy thử tải thực tế và nghiệm thu theo nhiều điều kiện vận hành, không chỉ kiểm tra không tải mà phải đánh giá ở các mức tốc độ và tải khác nhau. Chỉ khi hệ thống đảm bảo không còn rung giật, sai vị trí hoặc báo lỗi chập chờn trong toàn bộ dải làm việc thì mới được xem là đạt yêu cầu đưa vào sản xuất.
Xử lý bo công suất, mạch điều khiển và lỗi mất tín hiệu servo
Trong hệ thống servo Eura Drive SD20-G452T3M3, bo công suất và mạch điều khiển là hai khối trung tâm quyết định trực tiếp đến khả năng vận hành ổn định của toàn bộ trục CNC. Khi xảy ra lỗi, việc xử lý không chỉ dừng ở thay linh kiện hỏng mà cần phân tích theo hướng hệ thống để đảm bảo phục hồi đúng nguyên nhân gốc.
Đối với bo công suất, đây là khu vực chịu tải dòng lớn từ nguồn DC để cấp cho motor servo. Khi gặp sự cố, thường xuất hiện các hiện tượng như mất lực kéo, báo quá dòng, quá áp hoặc máy rung mạnh khi tăng tốc. Nguyên nhân chủ yếu đến từ IGBT suy hao, diode chỉnh lưu lỗi, tụ DC bus giảm dung lượng hoặc mạch công suất bị quá nhiệt trong thời gian dài. Khi xử lý, cần kiểm tra đồng thời cả khả năng đóng cắt của linh kiện công suất, độ ổn định điện áp DC bus và tình trạng tản nhiệt để tránh tái hỏng sau khi sửa.
Với mạch điều khiển, đây là nơi xử lý tín hiệu lệnh từ CNC và điều khiển hoạt động của toàn bộ driver. Khi mạch này gặp vấn đề, servo có thể phản hồi chậm, sai lệnh, rung giật hoặc không đồng bộ với hệ thống điều khiển. Các lỗi thường gặp bao gồm hỏng IC điều khiển, suy giảm linh kiện lọc tín hiệu, nhiễu xung điều khiển hoặc lỗi giao tiếp nội bộ giữa các khối mạch. Việc xử lý cần tập trung vào kiểm tra tín hiệu đầu vào – đầu ra, độ ổn định xung điều khiển và khả năng xử lý phản hồi theo thời gian thực.
Một nhóm lỗi quan trọng khác là mất tín hiệu servo, thường liên quan trực tiếp đến hệ thống phản hồi giữa motor và driver. Khi tín hiệu bị gián đoạn, hệ thống có thể báo alarm, dừng đột ngột hoặc chạy không kiểm soát chính xác vị trí. Nguyên nhân phổ biến gồm cáp encoder bị đứt ngầm, giắc kết nối lỏng, nhiễu điện từ trong tủ điện hoặc encoder bị hỏng. Trong quá trình xử lý, cần kiểm tra toàn bộ đường truyền tín hiệu từ encoder về driver, đồng thời đánh giá môi trường nhiễu và chất lượng tiếp xúc để đảm bảo tín hiệu ổn định liên tục.
Kiểm tra encoder và hiệu chỉnh tín hiệu phản hồi chính xác
Trong hệ thống servo Eura Drive SD20-G452T3M3, encoder là bộ phận đóng vai trò “mắt phản hồi”, giúp driver xác định chính xác vị trí, tốc độ và hướng quay của trục motor. Vì vậy, bất kỳ sai lệch nhỏ nào từ encoder đều có thể dẫn đến rung giật, sai số gia công hoặc báo lỗi mất điều khiển trong quá trình vận hành CNC.
Quy trình kiểm tra encoder trước hết tập trung vào việc đánh giá tình trạng tín hiệu phản hồi trong điều kiện thực tế. Khi motor quay, tín hiệu encoder phải đảm bảo ổn định, không bị mất xung, không nhiễu và không sai pha. Nếu tín hiệu xuất hiện gián đoạn hoặc dao động bất thường, hệ thống sẽ không thể duy trì vòng điều khiển kín chính xác, dẫn đến hiện tượng trục chạy không mượt hoặc sai vị trí.
Tiếp theo là kiểm tra hệ thống dây dẫn và giắc kết nối encoder, đây là khu vực thường xuyên phát sinh lỗi nhưng dễ bị bỏ qua. Dây tín hiệu có thể bị gãy ngầm do rung động lâu ngày, bị oxy hóa tại chân giắc hoặc bị nhiễu do đi chung với dây công suất. Những yếu tố này làm suy giảm chất lượng tín hiệu, gây ra lỗi chập chờn hoặc mất phản hồi tạm thời trong quá trình máy hoạt động.
Sau khi đảm bảo phần kết nối ổn định, bước quan trọng là đánh giá độ chính xác xung phản hồi của encoder. Việc này giúp xác định encoder có bị lệch tín hiệu, mất pha hoặc sai số tích lũy hay không. Nếu encoder hoạt động không chính xác, servo sẽ liên tục phải điều chỉnh vị trí, gây rung nhẹ hoặc sai số tăng dần theo thời gian chạy.
Trong trường hợp phát hiện sai lệch, cần tiến hành hiệu chỉnh lại tín hiệu phản hồi và đồng bộ vòng điều khiển servo. Quá trình này bao gồm tối ưu lại tham số điều khiển trong driver, cân chỉnh độ nhạy phản hồi và đảm bảo tín hiệu encoder được xử lý đúng theo thông số thiết kế của hệ thống. Việc hiệu chỉnh đúng giúp servo hoạt động mượt hơn, giảm rung và tăng độ chính xác khi gia công tốc độ cao.
Cân chỉnh tham số và tối ưu lại hệ thống sau sửa chữa
Sau khi hoàn tất sửa chữa phần cứng cho servo Eura Drive SD20-G452T3M3, hệ thống không thể đưa vào vận hành ngay nếu chưa thực hiện bước cân chỉnh tham số, bởi đây là giai đoạn quyết định độ ổn định, độ mượt và độ chính xác khi làm việc trên máy CNC.
Trước tiên là quá trình khôi phục và kiểm tra lại toàn bộ thông số gốc của servo trong driver, bao gồm cấu hình chế độ điều khiển (vị trí, tốc độ, mô-men), giới hạn dòng, giới hạn tốc độ và các thông số bảo vệ. Việc này giúp đảm bảo hệ thống quay trở lại đúng trạng thái thiết kế ban đầu, tránh tình trạng sai cấu hình gây rung hoặc mất kiểm soát khi vận hành.
Tiếp theo là cân chỉnh các thông số điều khiển vòng kín (gain tuning), đây là phần ảnh hưởng trực tiếp đến độ mượt của chuyển động. Nếu gain quá cao, servo dễ rung và dao động; nếu quá thấp, máy sẽ bị ì, phản ứng chậm và sai vị trí khi tăng tốc. Vì vậy cần điều chỉnh dựa trên tải thực tế của từng trục máy, không áp dụng thông số cố định cho mọi hệ thống.
Song song với đó là tối ưu khả năng đáp ứng động học của hệ thống, bao gồm gia tốc, giảm tốc và độ phản hồi khi thay đổi tốc độ đột ngột. Việc tối ưu này giúp giảm hiện tượng giật cục khi chạy nội suy, đặc biệt trong các chương trình gia công tốc độ cao hoặc biên dạng phức tạp.
Một bước quan trọng khác là lọc dao động và triệt tiêu rung hệ thống, thường được thực hiện thông qua các tham số lọc nhiễu và bù dao động trong driver. Điều này giúp servo vận hành ổn định hơn trong môi trường có rung cơ khí hoặc tải thay đổi liên tục, từ đó giảm sai số gia công và tăng độ bền cơ khí.
Cuối cùng là chạy hiệu chỉnh thực tế theo tải máy CNC, không chỉ kiểm tra không tải mà phải đánh giá ở nhiều mức tốc độ và điều kiện gia công khác nhau. Chỉ khi hệ thống đảm bảo chuyển động mượt, không rung, không sai vị trí và không phát sinh alarm trong toàn bộ dải hoạt động thì quá trình tối ưu mới được xem là hoàn tất.
Chạy thử tải thực tế và kiểm tra độ ổn định trên máy CNC
Sau khi hoàn tất sửa chữa và cân chỉnh tham số cho servo Eura Drive SD20-G452T3M3, bước chạy thử tải thực tế trên máy CNC là giai đoạn bắt buộc để xác nhận hệ thống đã hoạt động ổn định hay chưa trước khi bàn giao đưa vào sản xuất. Đây không phải là thao tác kiểm tra hình thức mà là quá trình đánh giá toàn bộ hiệu suất servo trong điều kiện làm việc giống thực tế nhất.
Quá trình chạy thử bắt đầu bằng việc cho máy vận hành ở chế độ không tải để kiểm tra độ mượt của chuyển động, độ ổn định khi tăng giảm tốc và khả năng phản hồi của hệ thống. Ở giai đoạn này, cần quan sát kỹ hiện tượng rung giật, tiếng ồn bất thường hoặc sai lệch vị trí, vì đây là dấu hiệu cho thấy hệ thống vẫn chưa đạt trạng thái cân bằng hoàn toàn.
Sau đó tiến hành chạy thử có tải, mô phỏng điều kiện gia công thực tế với các mức tốc độ và tải khác nhau. Đây là bước quan trọng nhất vì servo chỉ bộc lộ đầy đủ lỗi khi làm việc dưới áp lực cơ khí. Trong quá trình này cần theo dõi đồng thời dòng tải, nhiệt độ driver – motor và trạng thái phản hồi encoder để đánh giá khả năng duy trì ổn định của hệ thống trong thời gian liên tục.
Một nội dung quan trọng khác là kiểm tra độ chính xác vị trí và khả năng lặp lại sau nhiều chu kỳ chạy. Máy cần được chạy lặp lại các hành trình giống nhau để đánh giá sai số tích lũy có xuất hiện hay không. Nếu hệ thống ổn định, sai số phải nằm trong giới hạn cho phép và không tăng dần theo thời gian vận hành.
Bên cạnh đó, cần đánh giá khả năng xử lý các tình huống thay đổi tải đột ngột như tăng tốc nhanh, đảo chiều hoặc dừng khẩn cấp. Servo đạt yêu cầu phải phản hồi nhanh nhưng không rung, không mất bước và không phát sinh alarm trong các tình huống này. Đây là yếu tố quan trọng phản ánh chất lượng tuning và độ ổn định của toàn hệ thống sau sửa chữa.
Nghiệm thu, đánh giá độ chính xác và khả năng vận hành sau sửa chữa
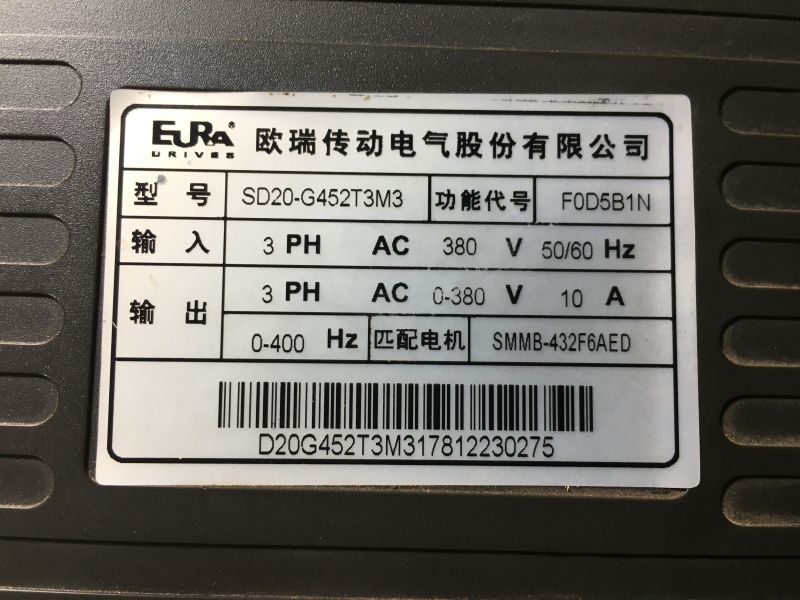
Sau khi hoàn tất quá trình sửa chữa và chạy thử tải, hệ thống servo Eura Drive SD20-G452T3M3 cần được đưa vào bước nghiệm thu để xác nhận lần cuối khả năng làm việc ổn định trong điều kiện thực tế của máy CNC. Đây là giai đoạn tổng hợp toàn bộ kết quả kiểm tra, không chỉ đánh giá thiết bị có chạy được hay không mà quan trọng hơn là đánh giá mức độ chính xác, độ ổn định và khả năng vận hành lâu dài.
Trong quá trình nghiệm thu, yếu tố đầu tiên cần kiểm tra là độ chính xác vị trí và sai số gia công thực tế. Máy được vận hành theo các chương trình lặp lại để đánh giá khả năng giữ vị trí của từng trục. Nếu hệ thống đạt yêu cầu, sai số phải ổn định, không dao động và không tăng dần theo thời gian chạy. Đây là tiêu chí quan trọng phản ánh chất lượng hiệu chỉnh servo sau sửa chữa.
Tiếp theo là đánh giá độ ổn định chuyển động trong toàn dải tốc độ làm việc. Servo phải đảm bảo vận hành mượt từ tốc độ thấp đến tốc độ cao, không xuất hiện rung giật, không trễ phản hồi và không có hiện tượng khựng khi thay đổi gia tốc. Điều này cho thấy vòng điều khiển và hệ phản hồi đã được tối ưu đúng cách.
Một nội dung quan trọng khác là kiểm tra khả năng vận hành liên tục trong thời gian dài. Máy được chạy thử theo chu kỳ mô phỏng sản xuất thực tế để đánh giá mức độ ổn định nhiệt, độ ổn định dòng tải và khả năng duy trì hiệu suất của driver và motor. Nếu hệ thống đạt yêu cầu, nhiệt độ phải ổn định trong ngưỡng cho phép và không phát sinh cảnh báo bất thường.
Song song với đó là đánh giá tổng thể trạng thái alarm và tín hiệu hệ thống, đảm bảo không còn lỗi chập chờn, không xuất hiện cảnh báo ngẫu nhiên và toàn bộ tín hiệu phản hồi từ encoder, driver đến bộ điều khiển CNC đều đồng bộ và ổn định.
Ưu điểm của việc sửa chữa servo so với thay thế mới hoàn toàn
Trong thực tế vận hành máy CNC, khi servo Eura Drive SD20-G452T3M3 gặp sự cố, nhiều người thường có xu hướng thay mới toàn bộ để đảm bảo nhanh chóng đưa máy vào hoạt động. Tuy nhiên, xét trên góc độ kỹ thuật và chi phí, việc sửa chữa và phục hồi đúng cách thường mang lại nhiều lợi ích hơn so với thay thế hoàn toàn.
Ưu điểm đầu tiên là tối ưu chi phí đầu tư. Một bộ servo mới thường có giá thành cao, đặc biệt khi thay cả driver và motor đồng bộ. Trong khi đó, nếu hư hỏng chỉ nằm ở một phần như bo công suất, encoder hoặc mạch điều khiển, việc sửa chữa có thể tiết kiệm đáng kể chi phí nhưng vẫn đảm bảo hiệu suất vận hành tương đương.
Ưu điểm thứ hai là giữ nguyên tính tương thích hệ thống. Servo cũ đã được cấu hình và tối ưu theo máy CNC hiện tại, bao gồm thông số điều khiển, độ đáp ứng và đặc tính tải. Khi thay mới hoàn toàn, đôi khi cần hiệu chỉnh lại toàn bộ hệ thống, thậm chí phát sinh lỗi không tương thích giữa driver mới và bộ điều khiển CNC, gây mất thời gian khắc phục.
Bên cạnh đó, sửa chữa đúng kỹ thuật còn giúp rút ngắn thời gian dừng máy. Trong nhiều trường hợp, việc thay thế mới có thể mất thời gian đặt hàng, vận chuyển và cấu hình lại hệ thống, trong khi sửa chữa tại chỗ hoặc phục hồi nhanh có thể đưa máy trở lại sản xuất trong thời gian ngắn hơn.
Một lợi ích quan trọng khác là chủ động kiểm soát chất lượng từng khối chức năng. Khi sửa chữa, kỹ thuật viên có thể kiểm tra sâu từng phần như công suất, encoder và mạch điều khiển, từ đó xử lý triệt để các điểm suy hao tiềm ẩn. Điều này giúp tăng độ ổn định thực tế, thay vì chỉ thay mới toàn bộ nhưng không hiểu rõ nguyên nhân gốc của sự cố.
15. Dịch vụ sửa chữa servo Eura SD20-G452T3M3 tại Thanh Hóa – hỗ trợ tận nơi
Trong quá trình vận hành máy CNC tại các xưởng cơ khí ở Thanh Hóa, sự cố servo Eura Drive SD20-G452T3M3 có thể xảy ra bất kỳ lúc nào do tải nặng, môi trường bụi dầu, nguồn điện không ổn định hoặc linh kiện đã lão hóa theo thời gian. Khi máy dừng đột ngột, việc quan trọng nhất không chỉ là sửa nhanh mà là xác định đúng nguyên nhân và xử lý tận gốc để tránh tái lỗi, đặc biệt với các hệ thống CNC đang sản xuất liên tục.
Dịch vụ sửa chữa servo tại khu vực Thanh Hóa hiện nay được triển khai theo hướng hỗ trợ tận nơi trực tiếp tại xưởng, giúp giảm tối đa thời gian dừng máy. Kỹ thuật viên sẽ kiểm tra toàn bộ hệ thống servo gồm driver, motor, encoder và tín hiệu điều khiển ngay tại hiện trường, từ đó khoanh vùng nhanh lỗi thuộc phần công suất, phản hồi hay điều khiển CNC.
Trong nhiều trường hợp, lỗi servo không chỉ nằm ở một bộ phận đơn lẻ mà là sự kết hợp giữa nhiều yếu tố như driver suy giảm công suất, encoder nhiễu tín hiệu hoặc nguồn điện dao động, do đó việc kiểm tra tổng thể tại máy giúp đánh giá chính xác tình trạng thực tế thay vì chỉ xử lý theo triệu chứng.
Sau khi xác định nguyên nhân, quá trình sửa chữa được thực hiện theo hướng phục hồi đồng bộ: xử lý bo công suất, kiểm tra mạch điều khiển, hiệu chỉnh encoder và cân chỉnh lại tham số vận hành để đảm bảo servo hoạt động ổn định khi đưa trở lại sản xuất. Đồng thời hệ thống cũng được chạy thử tải trực tiếp trên máy CNC để đánh giá độ mượt, độ chính xác và khả năng chịu tải thực tế.
👉 Mục tiêu cuối cùng của dịch vụ không chỉ là khắc phục lỗi tạm thời, mà là đưa hệ thống servo trở lại trạng thái vận hành ổn định lâu dài, giảm rủi ro dừng máy và đảm bảo chất lượng gia công trong môi trường sản xuất công nghiệp tại Thanh Hóa.
16. Cam kết kỹ thuật – bảo hành – hỗ trợ sau sửa chữa dài hạn
Trong dịch vụ sửa chữa servo Eura Drive SD20-G452T3M3 cho hệ thống máy CNC, yếu tố quan trọng không chỉ nằm ở việc khắc phục lỗi tại thời điểm hiện tại mà còn ở khả năng đảm bảo thiết bị vận hành ổn định lâu dài sau khi bàn giao. Vì vậy, toàn bộ quá trình sửa chữa luôn được triển khai theo tiêu chuẩn kỹ thuật kiểm soát chặt chẽ từ khâu kiểm tra, xử lý đến nghiệm thu thực tế.
Về mặt kỹ thuật, mỗi thiết bị sau sửa chữa đều được kiểm tra đồng bộ trên toàn hệ thống gồm driver, motor, encoder và tín hiệu điều khiển, đảm bảo không còn lỗi chập chờn, không phát sinh sai số vị trí và đáp ứng ổn định trong nhiều điều kiện tải khác nhau. Trước khi bàn giao, hệ thống bắt buộc phải trải qua quá trình chạy thử thực tế trên máy CNC để xác nhận độ mượt, độ chính xác và khả năng vận hành liên tục.
Về chính sách bảo hành, thiết bị sau sửa chữa được theo dõi trong quá trình vận hành thực tế nhằm đảm bảo không tái phát lỗi do nguyên nhân kỹ thuật đã xử lý. Trong thời gian bảo hành, các sự cố liên quan đến hạng mục đã sửa sẽ được kiểm tra lại và xử lý kịp thời, hạn chế tối đa thời gian dừng máy cho khách hàng.
Ngoài ra, dịch vụ còn cung cấp hỗ trợ kỹ thuật dài hạn sau sửa chữa, bao gồm tư vấn vận hành, hướng dẫn kiểm tra định kỳ và hỗ trợ xử lý sự cố từ xa khi cần thiết. Điều này giúp doanh nghiệp chủ động hơn trong việc duy trì hệ thống CNC hoạt động ổn định, giảm rủi ro hư hỏng lớn trong quá trình sản xuất liên tục.
👉 Cam kết cuối cùng là đảm bảo hệ thống servo sau sửa chữa không chỉ hoạt động trở lại mà còn đạt độ ổn định, độ chính xác và độ tin cậy tương đương điều kiện vận hành công nghiệp thực tế, giúp tối ưu hiệu suất và giảm chi phí dừng máy cho doanh nghiệp.